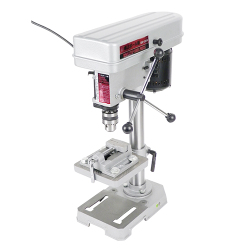
タッピング機能のついたボール盤に限りますが、ボール盤でタップを立てることができます。
マシニングセンタ等で原点設定をしたり、プログラムを組んだりする必要がなく手軽に加工できる方法ですので、ボール盤は大変便利な機械です。 特にフライス加工技術者には欠かせない相棒とも言えます。
本記事ではボール盤でタップを立てる方法を解説していきます。




準備
まずは下穴と面取りを行っておき、それからの手順になります。
タップ取り付け
※画像はモノタロウ様HPより引用
はじめにボール盤のドリルチャックにタップを取り付けます。(もちろんタッパーを使っても構いません)
タップには切削タップとロールタップ(転造タップ)の2種類がありますが、本記事では負荷が小さく基本となる切削タップを例に解説します。
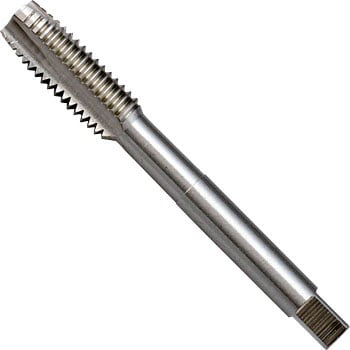
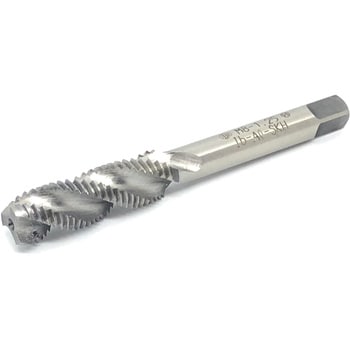
切削タップには、主にスパイラルタップとポイントタップ(ストレートタップ)があり、以下の用途によって使い分けます。
・ポイントタップ→切りくずが下に出るため、貫通穴で使用する。
・スパイラルタップ→切りくずが上に出るため、止まり穴で使用する。ポイントタップより強度が低く、折れやすい
画像のように、ポイントタップはまっすぐの形で、スパイラルタップはドリルのようなねじれた形状をしています。
ポイントタップはスパイラルタップと比べて剛性が高い構造をしており、かなり折れにくいです。
そのため貫通穴の場合は、なるべくポイントタップを使用するようにしましょう。
今回の例は止まり穴としますので、スパイラルタップを使います。
ドリルチャックでも意外と折れない
基本はボール盤にタッパーと呼ばれる、空回り・伸び縮みする遊びがついたホルダーを付けるのですが、私の勤務先含め大概の会社では通常のドリルチャックでタッピングを行っています。
確かに底づきしたり、負荷が高くなりすぎると折れるのですが、操作ミスをせず、かつタップの状態を事前に察知するスキルを身に着けたうえで扱えばドリルチャックでも意外とタップが折れることはほぼありません。(慣れるまでは要練習です!)
M8以上のタップであれば、特にSUS304等の材質に立てる場合は結構な負荷がかかりますので、空回りしないようにしっかりとドリルチャックを力強く締め込むようにしましょう。
モードの変更
タッピング機能付きボール盤には、タッピングモードと穴あけモードがあります。
今回はもちろんタッピングモードに設定します。
通常の穴あけモードと違い、タッピングモードは設定した長さまで送ると逆転に切り替わります。
タップは、ボルトと同じように正転で切り込んでいき、逆転で抜ける方向に力が働きます。
切削条件の設定
基本的に、ボール盤の切削条件はHIとLOWの切り替えしか行いません。(この変速機構がないボール盤もあります)
タッピングは通常のドリルと違って負荷がかかるため、なるべく切削抵抗を減らすためギアはLOWにします。
ベルトの位置を動かすことによって回転数の調節が可能ですが、ひとまずは一番低い回転数に設定しておけば間違いありません。
加工時間短縮のため、アルミや小径のタップの場合はHIの回転数にして加工することが多いです。
SUS304にタップを立てたい場合、タップが折れやすいため基本的にLOWの最低回転数でタッピングを行うと良いです。
ワークの取り付け
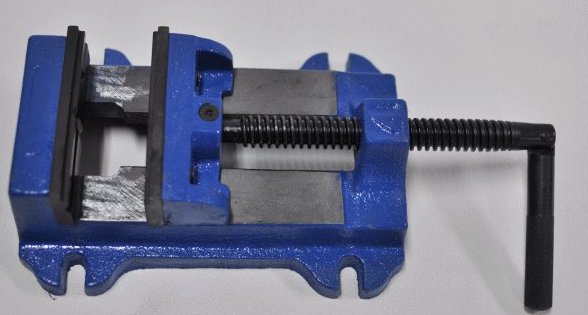
ボール盤のバイスにワークを取り付けます。
このとき、バイスはボール盤のテーブルには固定しません。バイスを手で動かして、タップとワーク下穴の位置を馴染ませられるようにするためです。
そして、テーブルを動かしてワークの高さを調節するのですが、注意するのはタップ先端とワークは、指幅2~3本分程度離すことです。
ボール盤でタッピングをする場合、設定した長さまでタップを送ると自動的に逆転に切り替わります。
こうして逆転してタップを抜き、タップをスタート位置に戻すと逆転から正転に戻ります。
この正転に戻る過程に十分な高さが必要なのでワークとタップ先端の間にはある程度の距離が必要なんです。
近すぎると、タップ逆転で戻ってくる際に、ワークからタップが抜ける前に正転に戻ってしまい、タップを抜くことができなくなってしまいます。
タッピング深さの設定
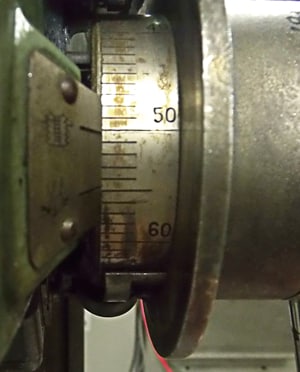
※モノタロウ様HPより引用
ボール盤には目盛りがついており、タッピングの深さを設定することができます。
ここで設定した点で、ボール盤は正転から逆転に切り替わります。
ここでのポイントは、求めるタッピング深さに加えてタップ不完全部の深さを考慮することです。
不完全部とは、タップの先端にある、ねじ山が十分に立っていない部分のことです。
例えばピッチ1.5で不完全部が6山分あったとすると、1.5×6=9mm分余分にタッピング深さを設定する必要があります。
不完全部は、ノギスやスケールを使って大体を測定することができます。
素振りを行う(試運転)
設定した穴深さが正しいか、素振りを行います。
ワークのないところでハンドルを送ってみて、大体目的の深さで正転から逆転に切り替わるかを確認します。
これを行っておくことで、タップ深さ設定のミスを未然に防ぐことができます。
もし止まり穴でタップ深さを深すぎるところに設定していた場合、タップが底打ちし、一発でタップが折れてしまいます。
切削油を塗って、切削
タップが折れないように潤滑性を得るために、必ず切削油を塗ってからタッピングを行います。
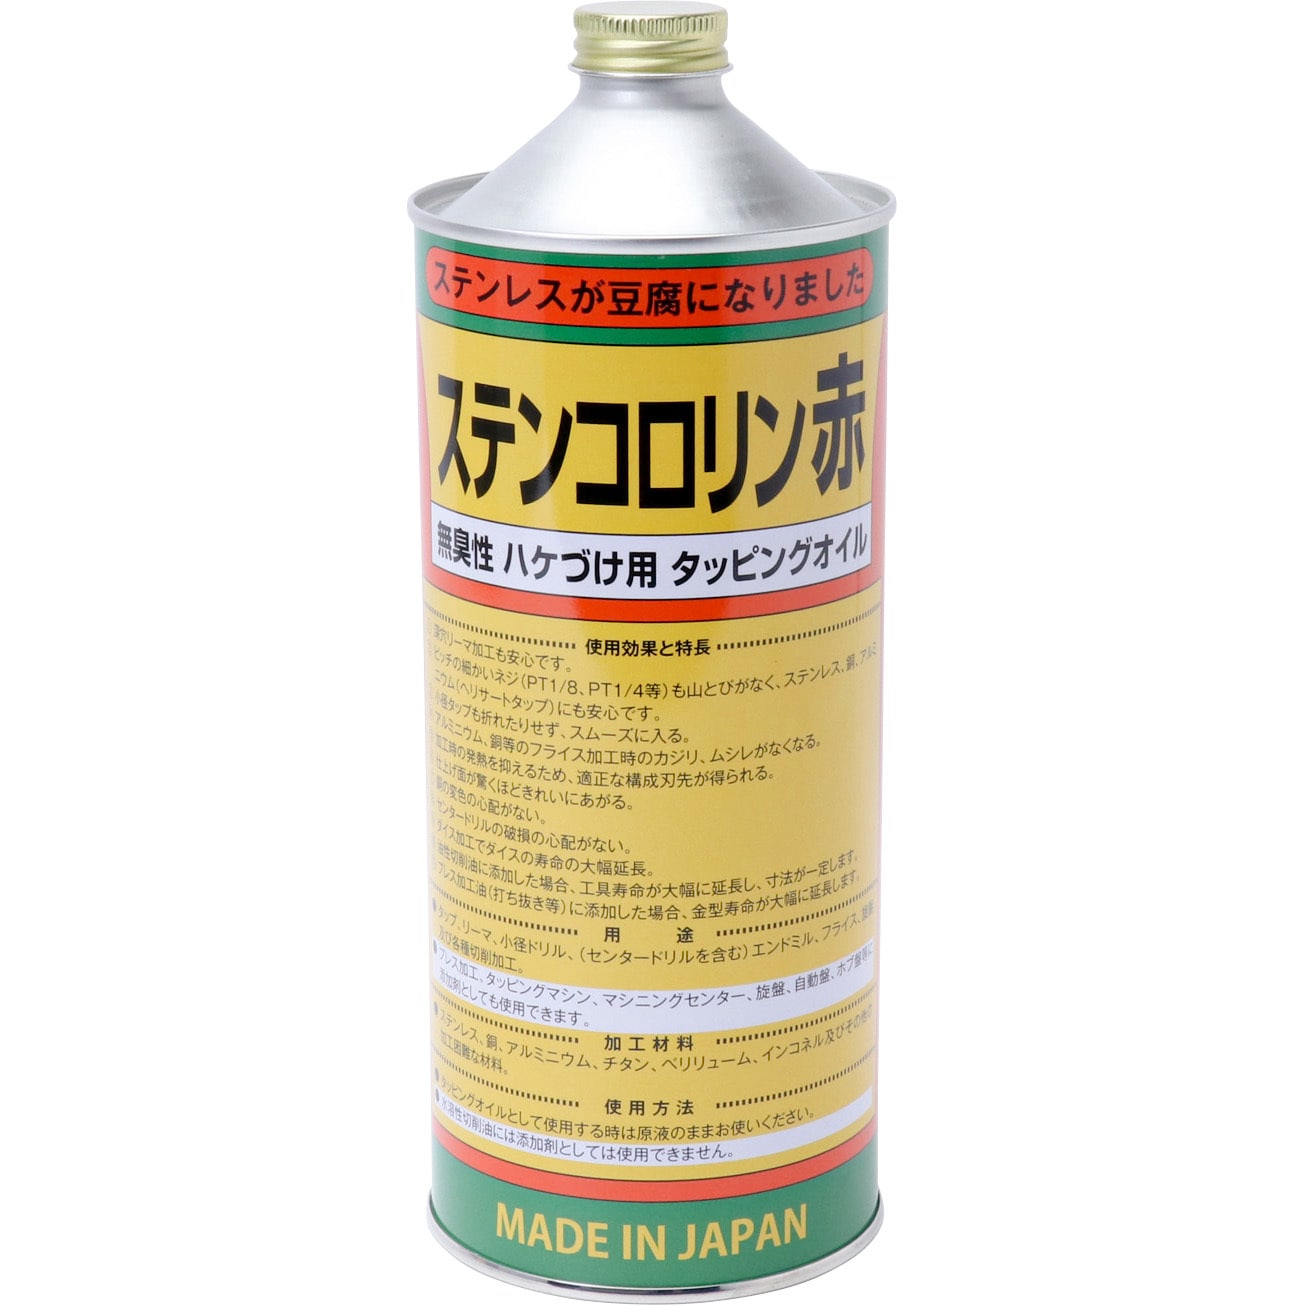
使う油はステンコロリンという塩素系の油です。勤務先ではステンだけでなく鋼材にもこの油を使っています。
これを塗るだけでステンでもかなりタップが折れにくくなります。一方塩素系ですので錆びやすいというデメリットもあるので気をつけましょう。
ハンドルを送る力加減ですが、送るときは強め、戻すときは添えるだけです。
送るときに弱めに送ってしまうと、タップは入り込もうとしているのにハンドルが追い付かず、
バイスが浮き上がってしまうことがあります。
戻るときは逆転ですので、力を入れなくても自然に抜けてくれます。ハンドルを持つ手は添える程度で大丈夫です。
ただしM3以下のような細いタップでは、かなり折れやすいため逆にできるだけ弱い力で送るようにしましょう。
追記:JIMTOFで試供品をもらったルビシルというメーカーのタッピングペーストも大変切削性が良く、チタンのタッピングで活用しています。
油はこれを使い、新品のタップを使えばチタンでも現状ボール盤でタップは折れていません。(それでもチタンでは、深いタップを一度で立てようとすると折れます!)
タッピング時の注意点
バイスをしっかり押さえておく
タッピングは、想像以上に負荷がかかる加工です。
ワークがタップに引っ張られてバイスが回転してしまうことがあるので、ハンドルを送るのとは反対の手でしっかりバイスを押さえておきましょう。
怖い場合は、バイスが一定以上回らないようにするピンやボルトを、ボール盤のテーブルの穴に通すかたちで設置しておくとよいです。
ハンドルとテーブルの干渉に注意
ワーク設置時に、テーブルの位置を調整し忘れると、ボール盤のハンドルにテーブルやバイスが当たってしまうことがあります。
こうなってしまうと、タップは回転しているのに機械が送られない状態となり、バイスが浮き上がるか、タップが折れるかネジがつぶれます。
危険なので、必ずテーブルとハンドルが干渉しないかはチェックしておきます。
軍手が巻き込まれやすいので注意
タップには、軍手のような布が引っかかりやすいです。
巻き込まれて大変危険なので、軍手をしての作業は決して行わないようにしましょう。
こちらの動画でその危険性はよく分かるかと思います。
機械加工の気をつけるべき事故について下の記事にまとめています。機械を扱う方は知っておいたほうが良いことばかりですので、ぜひ読んでみてください。

細いタップや難削材を折らない!タッピング加工のコツ
ボール盤でのタッピングは手軽で便利ですが、特にタップが折れやすい条件では繊細な操作と適切な選定が必要です。 ここでは、特に初心者が折りやすいSUS304や細いタップ(M4以下)、さらに難削材であるチタンの加工時のコツを解説します。
SUS304×スパイラルタップ(M4以下)を折らないコツ
鋼材はもちろん、加工機会の多いSUS304(ステンレス)はタップが折れやすいため注意が必要です。特に止まり穴で使用するスパイラルタップで、M4以下の細い径を加工する場合は以下の3つのコツを徹底しましょう。
- 潤滑性の高いステンレス用切削油を必ず塗る ステンレス加工では油が必須です。一度油なしで試してみると分かりますが、十中八九タップが折れます。「ステンコロリン」などのステンレスに対応した極圧・高潤滑の油をしっかり塗って加工しましょう。
- バイスを押さえる手は「やさしく」 太いタップであれば、バイスごとワークが回らないよう手で強く固定する必要がありますが、M4以下の細いタップでは優しく抑えるのが正解です。手で余計な力をかけてしまうと、その負荷がそのまま細いタップに伝わって折れやすくなります。
- ハンドルを送る・戻す力加減を極限まで弱くする ハンドルの押さえつける力も弱めにしましょう。タップ自体が細く繊細なため、抑えつける力だけで折れてしまいます。特にM3などのスパイラルのタッピングは、そ~っとハンドルに手を添えて抑える程度で加工します。設定深さに達して反転し、抜けて戻ってくる際も同様に力を入れず優しく戻しましょう。
M2以下の極小径は「転造タップ(ロールタップ)」を使う
M2以下の非常に細いタップ加工では、切削タップではなく「転造タップ(ロールタップ)」を使用するのがおすすめです。 この細さであれば転造加工でも比較的安定しますし、切粉が出ないため非常に折れにくく、工具寿命も大幅に伸びます。
※なお、これより太い径(M3以上など)でハイスドリル下穴に転造タップを使うと、下穴の品質ばらつきによってボルトが入らなくなったり、逆にゆるくなりすぎたりすることがあるため注意が必要です。
なお、あまりに折れるのが心配な場合はタッパーを使用する手もありますが、取り付けや設定の手間が増えて作業効率が落ちてしまいます。上記のようなコツを押さえておけば、通常通りドリルチャックに掴んだ状態でもM2のような細いタッピングに十分対応可能です。
別格の難削材「チタン」への対策
難削材の中でも、チタンのタッピングは別格の難しさがあります。チタンにタップを立てる際は、折れを防ぐためにできる限りの対策を行いましょう。
- 加工を2回に分けて行う(深いタップの場合) 深い穴の場合は一気に切込まず、途中で一度戻して切粉を排出するなど、2回に分けて慎重に加工します。
- ペースト状の専用切削油を使う 液状の油だけでなく、焼き付きを防ぐペースト状のタッピング油(ルビシルなど)を塗布して切削抵抗を極限まで減らします。
新品のタップを用意し、無理な負荷をかけないよう最新の注意を払って加工に臨みましょう。
(参考)ボール盤で穴あけをする方法
順序は逆になってしまいましたが、ボール盤で穴あけを行う方法も簡単にご紹介します。
基本はタッピングと同様です。
準備として、ポンチやセンタドリルを使って心もみはあらかじめ行っておきましょう。
まずはワークの取り付けです。丸棒でしたらVブロックなどを使い、板ものでしたら直接バイスでつかんでやればOKです。
それが済んだら深さの設定をします。
止まり穴でしたらタッピングと同様に、主軸を回転させずにワーク端面にドリルを当て、その状態で目盛りを合わせます。
そして素振りをして、穴あけを開始します。細い径のドリル以外は意外と力がいります。
また、加工硬化(焼付き)やカジリの原因になりますので、適宜油を塗りながら穴を開けていきます。
塗るのはタッピングでも紹介したステンコロリンです。
止まり穴でしたら目盛りで設定したところでドリルが止まりますので、それで穴あけ完了です。
貫通穴の場合、貫通する瞬間に力を入れすぎていると送りが大きくなりすぎてドリルを傷めますので抜けるときは力を入れすぎないようにします。
タッピング・穴あけともに、例え軍手をしていなくても巻き込まれる危険がまったくないわけではありません。「やばい」と思ったらすぐにボール盤の「停止」ボタンを押すようにしましょう。
まとめ:正しい手順とちょっとしたコツで、ボール盤でのタッピングは驚くほど失敗しなくなる!
ボール盤を使ったタッピング加工は、マシニングセンタのような複雑な原点設定やプログラムの作成が不要で、手軽にねじ立てができる非常に便利な手法です。
最後に、ボール盤で安全かつ正確にタップを立てるための重要ポイントを振り返りましょう。
ボール盤タッピング成功のためのチェックリスト
- 穴と用途に合わせたタップ選定
貫通穴には強度の高い「ポイントタップ」、止まり穴には「スパイラルタップ」を使います。M2以下の極小径には、折れにくく工具寿命も長い「転造タップ(ロールタップ)」がおすすめです。 - 徹底した切削油(油)の塗布
SUS304や鋼材はもちろん、切削抵抗を減らすために「ステンコロリン」や「ルビシル」などの高潤滑な専用油・ペーストを必ず使用しましょう。油が届いていない状態での加工はタップ折損の最大の原因です。 - サイズに応じた「手加減」と「力加減」
M8以上の太いタップはバイスを力強く手で押さえつけます。一方、M4以下の細いタップはバイスをやさしめに押さえ、ハンドルも「優しく・そ~っと」添える程度の力加減で送る・戻すことが折らない秘訣です。 - 試運転(素振り)と安全確認
止まり穴での底打ちを防ぐため、必ず試運転で正転から逆転への切り替え位置を確認しましょう。また、巻き込まれ事故を防ぐため軍手の着用は厳禁です。
チタンのような極めて難しい難削材であっても、ペースト油の使用や2回に分けた加工など、適切な対策を行えば折らずにタッピングが可能です。
最初は力加減に慣れが必要ですが、本記事で紹介したコツを押さえて練習を重ねれば、ドリルチャック掴みでもタップを折らずに素早く加工できるようになります。ぜひ明日の現場作業から実践してみてください!

コメント