NC旋盤・スイス型自動盤で加工を行っていると、加工中に切粉(きりこ)が巻き付く・つながるトラブルに誰もが頭を悩ませます。
「切粉が伸びてワークや工具に絡みついてしまう」 「仕上げ面に深い傷が入ったり寸法が狂ったりした」 「夜間無人運転中に切粉が詰まり、刃先が破損して機械がクラッシュした」
こうした現場のトラブルの根本的な原因は、切粉が折れる太さ・厚さになっておらず、カールして折れずに伸びてしまっていることにあります。
特に粘いステンレス(SUS304/316)の切粉や、柔らかく折れにくいアルミ切粉の処理、そして厄介な小径内径加工の切粉詰まりに苦戦している加工担当者の方も多いのではないでしょうか。
本記事では、当サイト「キカイネット」を運営し、現場で10年以上刃物と向き合ってきたNC旋盤・汎用旋盤職人の視点から、旋盤の切粉対策として今すぐ現場で実践できる具体的な解決策を分かりやすく解説します。
さらに、切粉対策におすすめの工具、小径・量産自動盤の切粉巻き付き対策の切り札となる注目の「焼結チップブレーカー」についても紹介しますので、ぜひ最後までご覧ください。
旋盤で切粉が巻き付く・つながる原因と今すぐできる対策5選
まずは、旋盤における切粉対策として、現場で今すぐ実践できる5つの対策を具体的に解説します。
切込み量と送り速度の調整(カタログのブレーカー適用範囲の正しい見方)
現場で「切粉が切れない」と感じたとき、真っ先に見直すべきは切込み量(ap)と送り速度(f)です。
現場の経験則として、「まずは切込み量、次に送り」の順番で数値を上げてみてください。どちらの数値も、小さすぎるとチップブレーカーの溝に切粉が正しく流れないため、切粉は切れにくくなります。
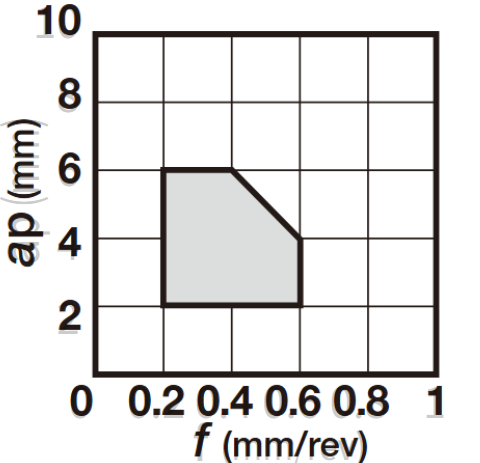
条件を決める際は、お使いのチップメーカーのカタログにある「チップブレーカーの推奨適用範囲(グラフ)」を確認しましょう。
下図の例では縦軸が切込み量(ap)、横軸が送り(f)になっており、塗りつぶされた領域に入っていないとブレーカー機能が発揮されません。
もし加工条件を上げられない場合(クランプが弱い、ワークが細くてびびるなど)は、低条件用(軽切削用)のチップブレーカーへ変更するのがセオリーです。
ステッププログラムの挿入(効果とサイクルタイム・工具寿命のトレードオフ)
溝入れ加工や深い切削で切粉がつながる場合、プログラムでステップ動作を入れるのは定番の回避策です。細かく軸を逃がすことで、強制的に切粉を分断できます。
ステッププログラムは確実ですが、以下の大きなデメリットが存在します。
- サイクルタイムが伸びる
- 頻繁な切り込みにより、刃先の摩耗・チッピングが起こりやすくなり工具寿命が縮む
あくまで切粉処理が難しかった場合のみ使用する方法と割り切り、条件や工具側の見直しで解決を目指すのが理想です。
単品物や少量の加工であれば、「M00(プログラム停止)」を入れて作業者が手作業で切粉を取り除く苦肉の策も通用します。しかし、量産加工でこれをやると仕事になりません。
内部給油・高圧クーラントによる刃先・すくい面への正確な吐出
切粉を分断・排出するためには、クーラント(切削油)の使い方も重要です。
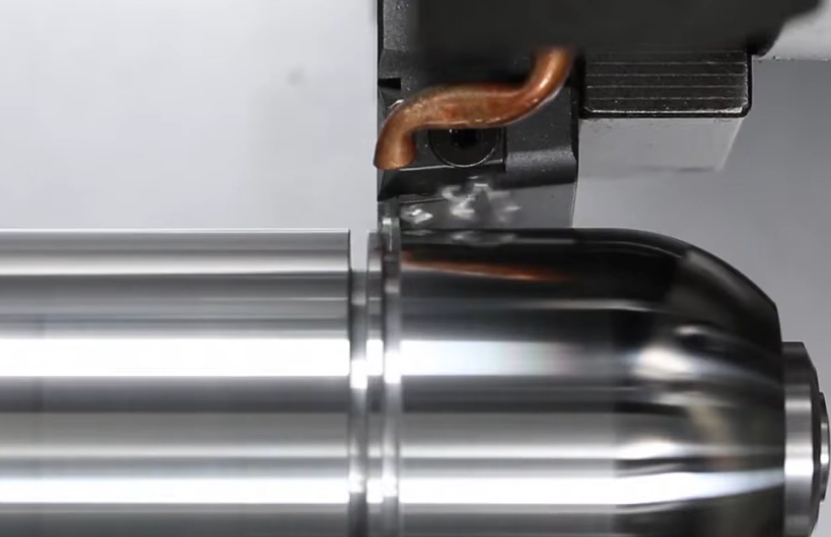
ただ上からなんとなくクーラントをかけているだけでは、切粉対策にはほとんど効果が出ません。ポイントは、刃先に向けて、なるべく強い水圧でピンポイントに狙い撃ちすることです。
特に高圧の内部給油(ハイプレッシャークーラント)を使用すると、水圧そのものが切粉を押し折るチカラになり、同時に発生した切粉を瞬時外部へ押し流してくれます。
チップブレーカーが摩耗して効きが弱くなってきたタイミングでも、強力な水圧があれば正常に切粉を排出できる時間を延ばせるため、加工の安定性が向上します。
加工領域・目的に合わせたチップブレーカーの最適な選定
「とりあえず汎用的なブレーカーを使っている」という状態であれば、加工目的に合わせたブレーカーの再選定を行いましょう。
- 荒加工: 切込み量が大きいため、過酷な負荷に耐える頑丈なブレーカー
- 仕上げ加工: 小さな切込みでも切粉を巻き込んで折る、鋭利な低負荷ブレーカー
- 溝横引き加工: 縦(X)方向の送りだけでなく、横(Z)方向の送りに対応した専用形状のブレーカー
特に自動盤などの量産現場では、後述する「3次元(焼結)チップブレーカー」のように、切粉を数回転ごとに確実に分断する形状を選ぶことで、切粉トラブルによるチョコ停(一時停止)をゼロに近づけることができます。
【最終手段】機械機能(揺動切削・振動切削)頼みのメリット・デメリット
どうしても工具や条件調整で切粉が切れない場合の最終手段として、機械側の機能である「揺動切削(振動切削)」を活用する方法があります。
これは主軸を回転させながら工具を往復運動させ、加工中にあえて「空振り」の瞬間を作ることで、どんな材質でも切粉を細かく分断する技術です。
非常に強力な機能ですが、以下の点に注意が必要です。
- 機能付きの高価なNC装置・機械の導入コストがかかる
- 非切削時間が発生するため、通常加工よりもサイクルタイムが長くなりやすい
後述するアルミのA5052といった非常に切粉トラブルが起こりやすい材質では大活躍する機能ではありますが、通常のアプローチ(切込み・送り・ブレーカー選定)で解決できるのであれば、機械機能に頼らないほうがコストパフォーマンスは圧倒的に高くなります。
加工別!切粉トラブルを未然に防ぐアプローチ【外径・内径・溝入れ】
旋盤加工と一口に言っても、外径・内径・溝入れでは切粉の逃げ場や刃先にかかる負荷の挙動がまったく異なります。
それぞれの加工特性に合わせた対策を取らなければ、どれだけ高価な工具を使っても切粉トラブルは防げません。
ここでは、NC旋盤の現場で実践されている加工種別の具体的なアプローチを解説します。
外径荒加工・仕上げ加工:切粉形状のコントロールと低条件用ブレーカーの活用
外径加工は切粉が外部に排出されやすいため、比較的コントロールが容易な加工です。しかし、材質によっては、切削条件やブレーカーの選び方を誤ると、長い切粉の巻き付きが発生します。
- 荒加工: 切込み量を大きく取れるため、切粉の厚みを増やして、ブレーカーでカールした切粉を折り取ります。
- 仕上げ加工: 切込み量が小さくなるため、条件によっては切粉がつながりやすくなります。
荒加工で、クランプが不安定で切込み量を増やせない場合は、低切り込みでもブレーカーが効きやすい軽切削用ブレーカーを選定することで、切削負荷を上げずに綺麗に切粉を排出できます。
仕上げ加工で切粉がつながる場合は、切込み量が小さいのが最大の原因です。3次元ブレーカーでは、ノーズRの半分(半径値)の仕上げしろが基本になるため、ノーズR0.4であれば、基本的に直径値で0.4mmの仕上げ代が必要になります。
もしそれより小さい切込み量にする必要があるのであれば、刃先が非常にシャープで、ごく小さい切込み量でも切粉をカールさせて巻き取る「研磨ブレーカー」へ変更するのが基本です。
研磨ブレーカーは私が最も経験してきた少量多品種加工で非常に便利なブレーカーです。詳細は後ほど解説します。
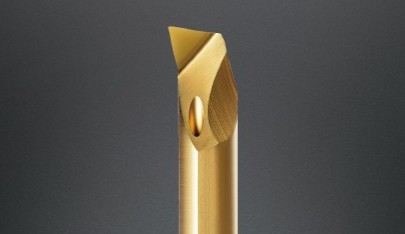

内径加工(ボーリング):奥にたまる切粉のかみ込み・刃先欠け対策とバックターニングの有効性
旋盤加工の中で最も厄介なのが内径加工(ボーリングバーによる加工)です。
特に貫通していない「止まり穴」、中でも小径で深さのある穴加工では、多くの職人が切粉処理に悩まされます。
無対策で加工すると、行き場を失った切粉が穴の奥にどんどん押し込まれていきます。
その結果、奥にたまった切粉が工具とワークの間に噛み込み、仕上げ面がボロボロになったり、刃先が一発でチッピングして次以降のワークが全滅したりするトラブルが頻発しますし、悪ければボーリングバーが壊れてしまうこともあります。
この問題を防ぐためのアプローチは以下の通りです。
- 切粉除去プログラムの挿入: ボーリング加工の途中や、仕上げ加工前に一度退避し、内部給油付きドリルなどを突っ込んで奥の切粉を吹っ飛ばして外へ吐き出すステップを入れる。
- バックターニング(逆引き加工)の活用: 穴の奥から手前側に向かって引くように加工する。
バックターニングを行えば、切粉が自然と手前(加工口)側に向かって排出されるため、穴の奥に詰まるリスクを減らせます。
ただし、クーラントは切粉を穴奥に押し込む方向に出ていることが多いので、必ずしも切粉が排出されるわけではない点に注意しましょう。
また、勝手付きインサートを使用する場合は、通常加工と左右(R/L)の勝手が逆になるため、工具選定に注意が必要です。

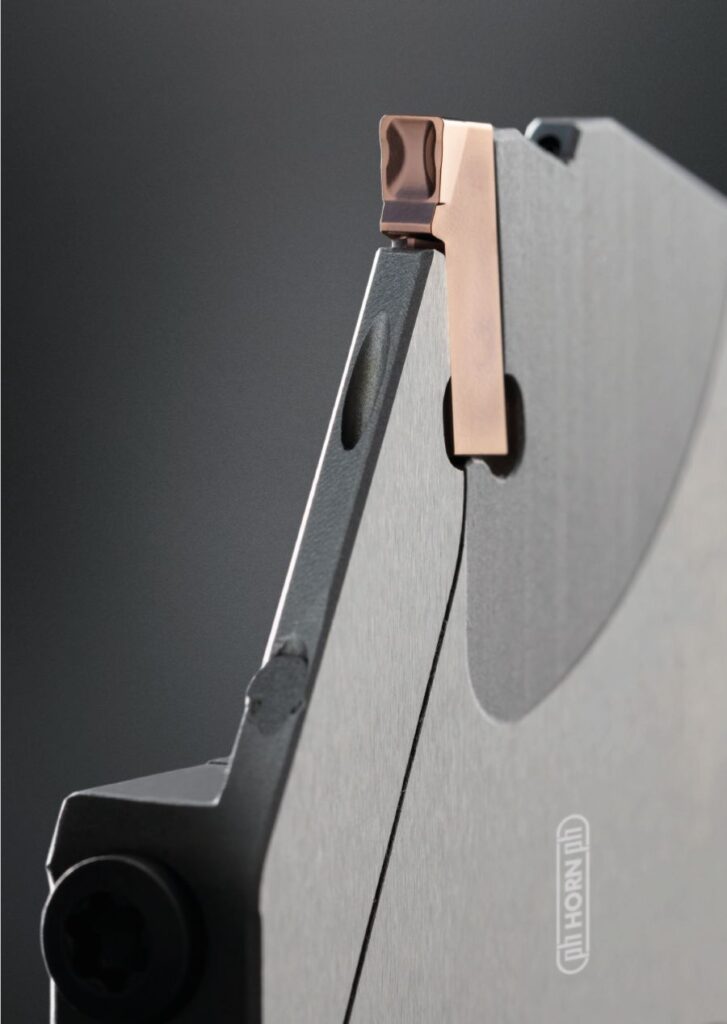
溝入れ加工:「ゴゴゴ」異音と面ボロボロを防ぐためのコツ
溝入れ加工は、工具の両脇がワークに囲まれるため、切粉の逃げ場がなく、切粉が詰まりやすい加工です。
溝の内部で切粉が詰まると、「ゴゴゴゴゴ」といういや~な音とともに、溝の側面や底面がボロボロに傷つきます。寸法が狂うのはもちろん、そのまま押し込むとインサートが割れ、バイト自体が壊れてしまい使い物にならなくなります。
溝入れ加工で切粉をスムーズにはけさせるポイントは以下の3点です。
- ステップの活用:先述のとおり、プログラムでステップや引き抜きを追加することで、強制的に切粉を分断し、つまりを防ぎます。
- 送りを高めに:特に初心者のうちは、溝入れ加工の送りを控えめにしがちです。一度汎用旋盤で切り込んでみるとわかりやすいですが、うまく刃先をワークに食いつかせ、切粉を分断するには比較的高めの送りのほうが安定します。具体的な送り速度は溝幅によりますが、3mm幅の溝バイトであればf=0.1mm/revくらいから試してみてください。
- 刃先直近へのクーラント射出: 刃先へクーラントを供給し、切粉を押し流します。外部給油でも有効ですが、クーラント穴のついた工具から高圧クーラントを射出できればベストです。
また、溝入れバイトで横引き(倣い)加工を行う際は、ブレーカー形状に注意しましょう。 縦(X)方向の切り込みだけでなく、横方向に倣う加工で際にも切粉が切れるブレーカーを選定する必要があります。
溝入れでの切粉詰まりは工具破損に直結するため、次章で解説するブレーカー構造についての解説も合わせてご参考にしてください!
【材質別】粘いステンレス(SUS304)やアルミの切粉対策のポイント
切粉のトラブルは、削るワークの「材質」によっても難易度が跳ね上がります。特に現場で苦戦しやすいのが、粘り気のある被削材です。
S45CやSUS303といった、削りやすい材料では切粉の問題は起きにくいため、皆さんが知りたいところとしては鋼材以外、特にSUS304/316やアルミ(A5052などの5000番代)の切粉対策かと思います。SS400もトラブルが起きる場合がありますが、比較的対策しやすいです。
ステンレス(SUS304・SUS316)の切粉対策
ステンレス系でいうと、SUS303やSUS440Cなどは比較的切粉が折れやすいのですが、SUS304や316は粘り強く、特に小切込みの内径荒加工で苦戦しやすいです。
そもそも削りにくい材質なので、切粉の問題が相まってボーリングバーが壊れやすい材質の筆頭ですね。
穴あけやタップも、慣れていないと気を遣うかと思います。
ステンレス加工では、低切込みでも切粉を強制的に巻き込んで折れるような、ステンレス専用設計のブレーカーを選定するのが最も確実な対策です。
荒加工では、低回転(100m/min程度)を意識して加工するとうまくいきやすいです。
ISO荒加工チップであれば、タンガロイ・三菱マテリアル等の国内メーカーの、ステンレス用第一推奨品を使用しましょう。
特に難しいのは小径の内径仕上げ加工です。
切粉が切れにくい分、ブレーカー形状の差が露骨に出ます。
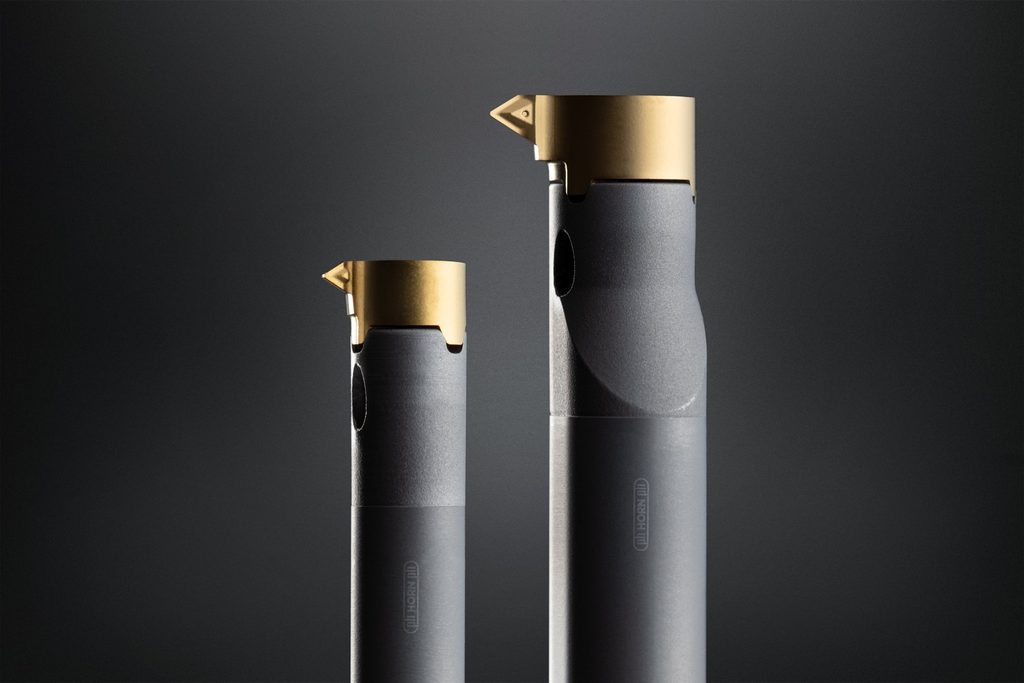
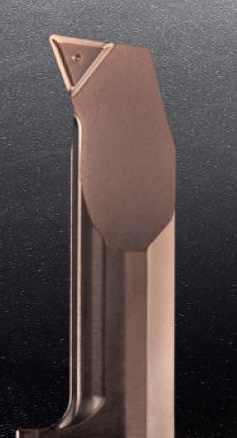
そのような加工では、HORNのスーパーミニシリーズ(Uブレーカー等)がおすすめです。
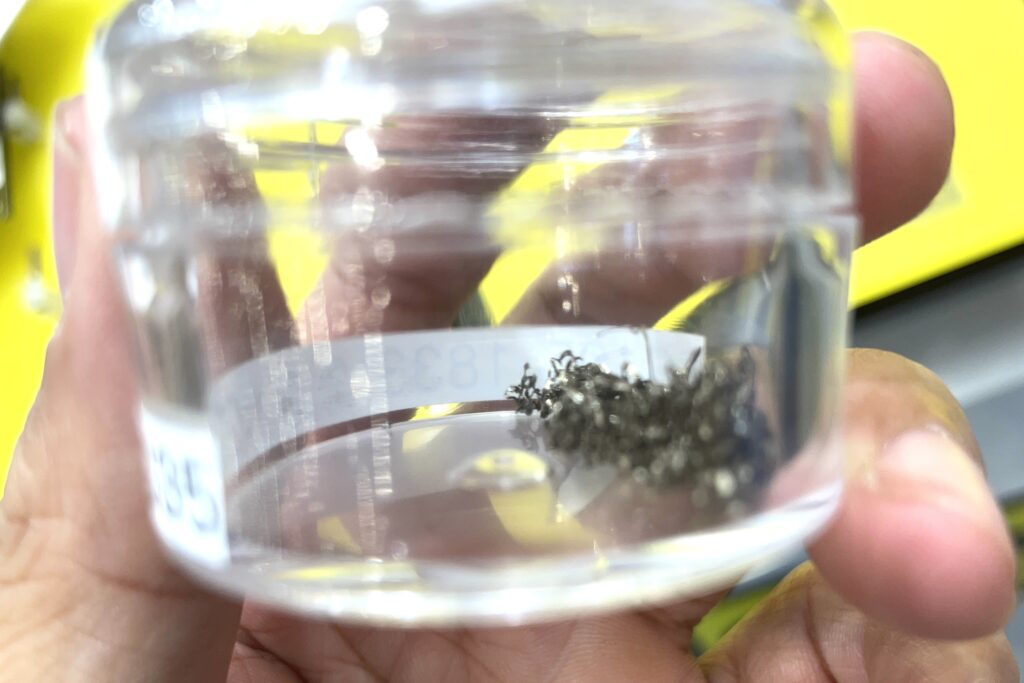
Φ4から対応できる小径では非常にめずらしく焼結3次元ブレーカーが搭載されており、実際に展示会で切粉サンプルを見てきましたが、SUS304を低切込み(ap=0.3mm)・低送り(f=0.07mm/rev)の条件で加工しても、切りくずがしっかり分断されていました。
アルミ材の切粉対策
アルミ、中でもA5052などの5000番台のものは、柔らかく切削速度を上げられる反面、すくい面に溶着しやすく、溶着したアルミが原因で切粉が伸びて機内で文字通り暴れ回ります。
荒で切粉が巻き付き過ぎてチャックごと切粉全体が持ち上がることがあるくらい、切粉が切れません。
アルミ加工では、すくい面が鏡面仕上げされた専用のブレーカーを使用し、溶着を防ぎながら大きな送りで一気に切り飛ばすのがセオリーです。
一度切粉が切れると思った条件でも、材料ロットによって再度切粉が巻き付くことがあるので油断できません。チップは滑りの良い、なるべく新しいものを使用し、根気よく条件を調整しましょう。
特に厄介なのが内径加工です。刃物の剛性面や切粉の逃げスペースの都合で、外径より切粉が切れにくく、特に荒加工が難しいです。
可能な限りドリルで削っておき、内径荒加工が最小限ですむようにするのが一番の対策になります。
研磨(研削)ブレーカー vs 3次元(焼結)ブレーカーの選び方
旋盤用のチップ(インサート)を選ぶ際、現場で大きな分かれ道となるのが「研磨(研削)ブレーカー」と「3次元(焼結)ブレーカー」の使い分けです。
どちらにも明確な得意・不得意があり、加工スタイル(単品物か量産か)や求める品質によって正解が変わります。NC旋盤・汎用旋盤で長年刃物を触ってきた職人目線で、両者の違いと選び方を解説します。
研磨ブレーカーの強み:ゼロカット・低抵抗・面粗さ向上(少量多品種・単品向け)
研磨ブレーカーは、平らなすくい面を砥石で精密に削り出して作られる刃物です。
最大のメリットは、刃先が極めてシャープで切削抵抗が低いことにあります。
- ゼロカットや微小切込みに強い: 切込み量0.02mmといったごくわずかな仕上げ加工でも、表面が曇らずにきれいに引き直せる。(こすれ摩耗が発生するため、多用は禁物です!)
- びびりに強い: 切れ味が良いためワークがびびりにくい。
- 加工面がきれいに仕上がる:狙った通りのきれいな仕上げ面・粗さ数値が得られやすいです。
私のように単品物や少量多品種の加工をメインで行う職人は、研磨ブレーカーの仕上げしろのコントロールのしやすさと、仕上げ面の美しさから、研磨ブレーカーを非常に重宝しています。
日頃から私が使用している仕上げチップのブレーカーもこちらのタイプです。
ただし、研磨ブレーカーの構造上、「切粉を分断する」というよりは「切粉をくるくると綺麗に巻かせて逃がす」動作になります。また、刃先がシャープな分摩耗も早く、工具寿命も短めです。
3次元ブレーカーの強み:切粉の確実な分断・自動化の安定性(量産・自動盤向け)
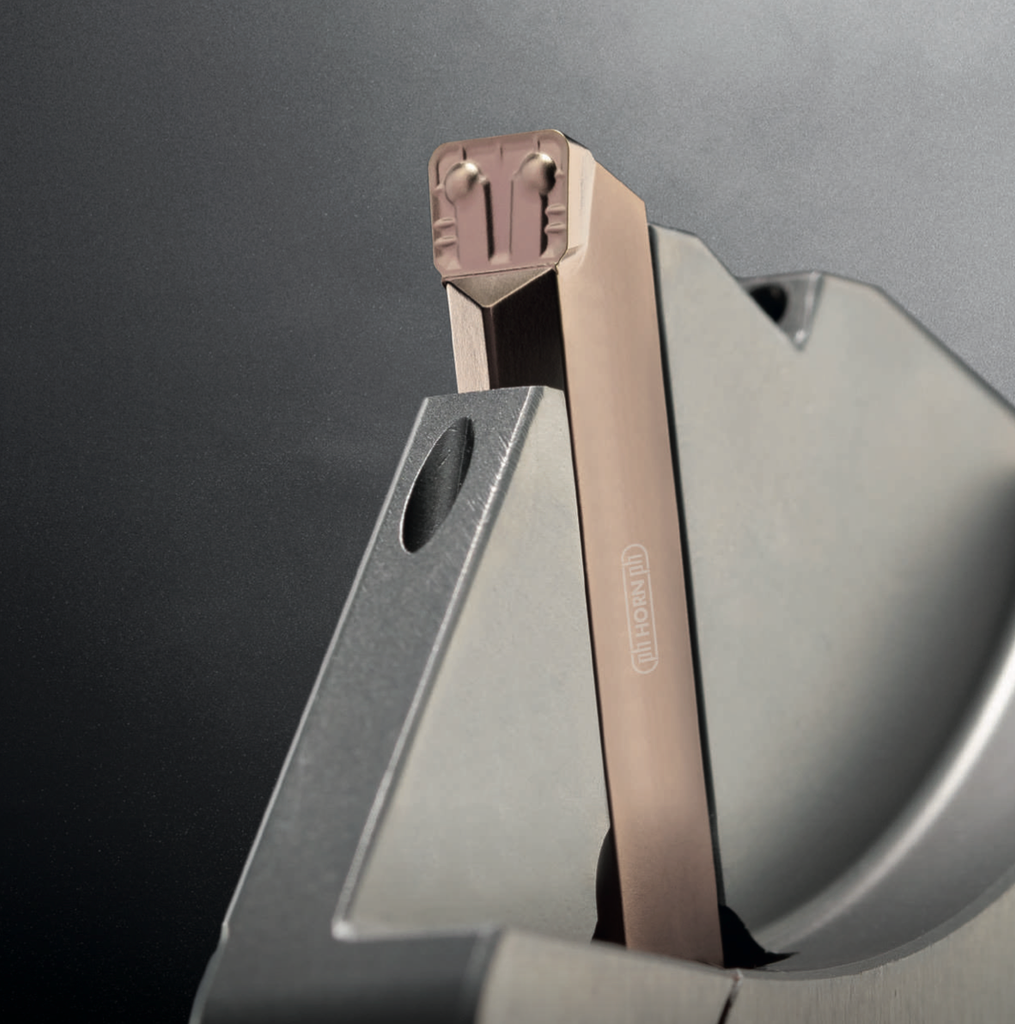
一方の3次元(焼結)ブレーカーは、原料粉末を金型でプレス・加熱成形することで、刃先に緻密で立体的な凹凸構造(壁や窪み)を作り出したインサートです。
最大の強みは、「伸びやすい切粉を数回転ごとに強制的に折って分断できること」にあります。
切粉が伸びず、ポロポロと細かく分断されて落ちるため、ワークへの絡まりや巻き付きが起きにくいです。
スイス型自動盤やバーフィーダー付きの量産現場において、チョコ停(一時停止)の発生を最小限に抑えられます。無人運転や自動運転との相性が非常に良いです。
量産加工において、1回の切粉絡まりによる機械停止やワークの傷は致命的です。
夜間無人運転中に切粉が詰まって刃先が破損し、衝突・・・といった悲劇を防ぐためには、切粉分断力に優れる3次元ブレーカーに軍配が上がります。
量産自動盤の切粉分断におすすめの工具!【焼結ブレーカーという選択肢】<PR>
本項では、当サイトから自動盤を使用した量産加工におすすめの工具をご紹介します!
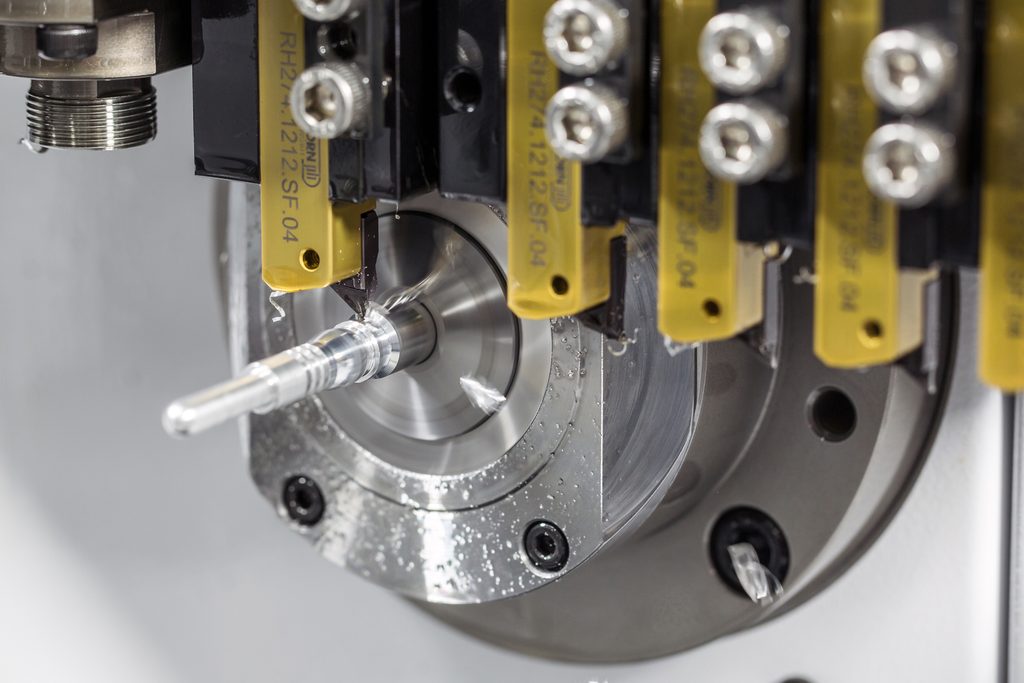
スイス型自動盤による小径パーツの量産加工において最大のネックとなるのが、溝加工での「狭い刃幅での切粉処理」です。
前章で触れた通り、従来の研磨加工では構造上の限界がありましたが、それを見事に打破したのが工具メーカーHORN(ホーン)の「焼結チップブレーカー」です。
ずっと加工に携わってきた私の目線から見ても、この狭い刃幅で焼結ブレーカーを作れる技術の革新性は目を見張るものがあります。
従来の研磨加工の限界(極小・幅狭インサートには三次元ブレーカーが載らなかった)
自動盤で使われるような小径インサートや溝入れバイトは、刃幅が1mm以下と非常に細く作られています。
砥石で削り出す研削加工では、これほど狭いすくい面に立体的で複雑な凹凸(三次元ブレーカー)を刻み込むことは物理的に不可能でした。そのため、現場では「すくい面が平らな研磨インサート」を使わざるを得ず、切粉を分断できずにくるくると巻かせて回収するしかなかったのです。
しかし、溝入れや横引き加工で切粉が巻き付くと、ワーク表面を傷つけるだけでなく、自動盤の連続運転が止まってしまいますし、ステップが増えるとこんどはサイクルタイムが伸びてしまいます。
インサート幅0.6mm〜でも立体成形できる「HORN(ホーン)の焼結技術」

この課題を解決したのが、HORNの焼結成形技術です。
原料粉末を精密な金型でプレスして焼き固めることで、研削では砥石が入らないような幅0.6mm〜という超極小・狭幅の刃先であっても、緻密な三次元チップブレーカーを造形することに成功しています。
「この刃幅の細さで、三次元ブレーカーがついている」というのは、今まで見たことがなく、HORNならではの唯一無二の寸法・形状ラインナップです。
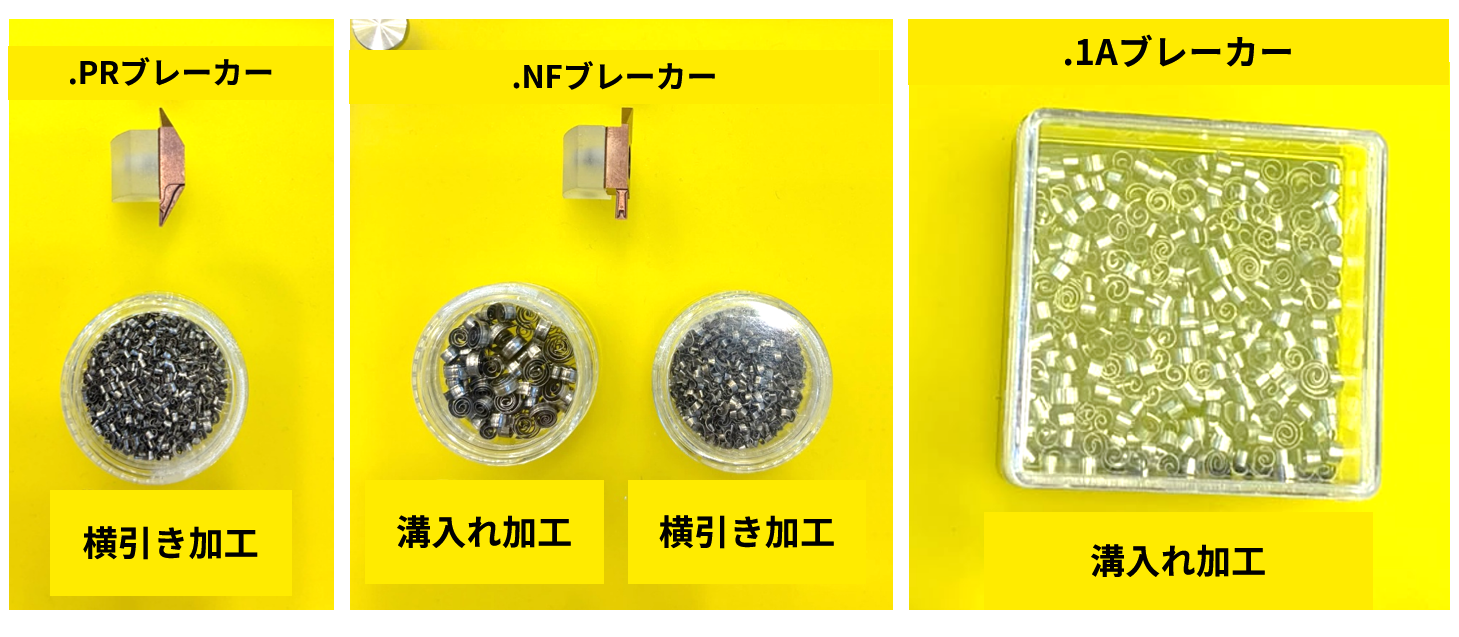
「切りくずを巻いて回収」から「細かく分断」へ変える3つのブレーカー(.PR / .NF / .1A)
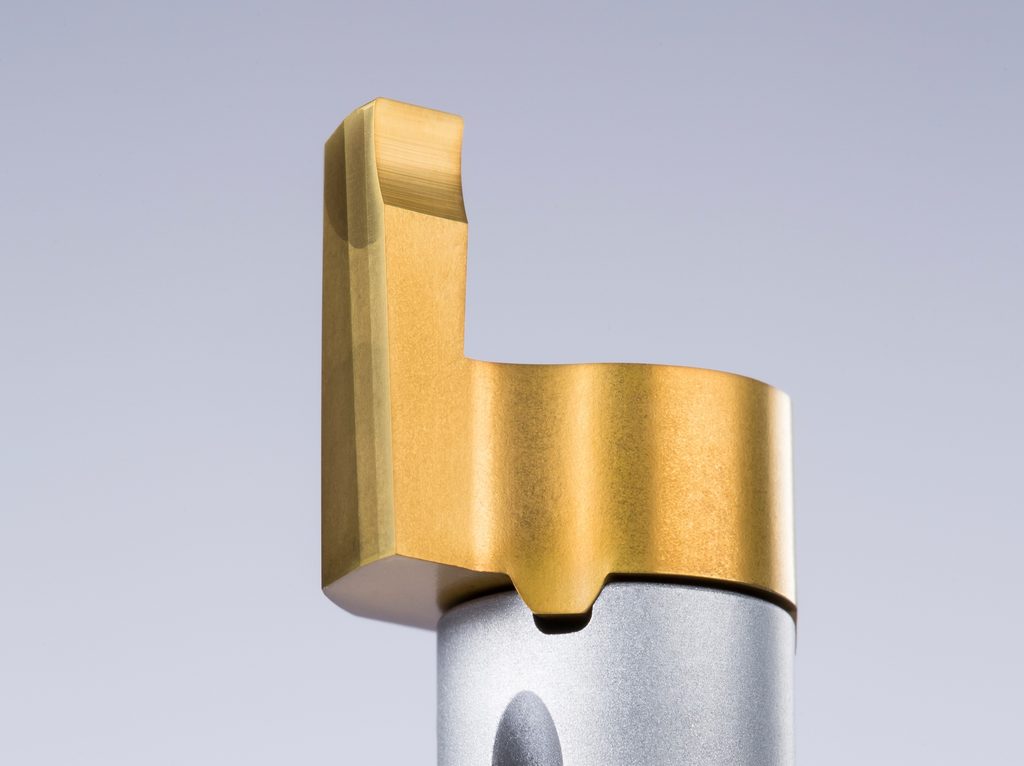
HORNのスイス型自動盤用工具「システム274」シリーズには、加工用途に応じた極小幅の焼結チップブレーカーがラインアップされています。
その中で、JIMTOF2026で展示される新製品にも搭載されているのが以下3種類のブレーカーです。
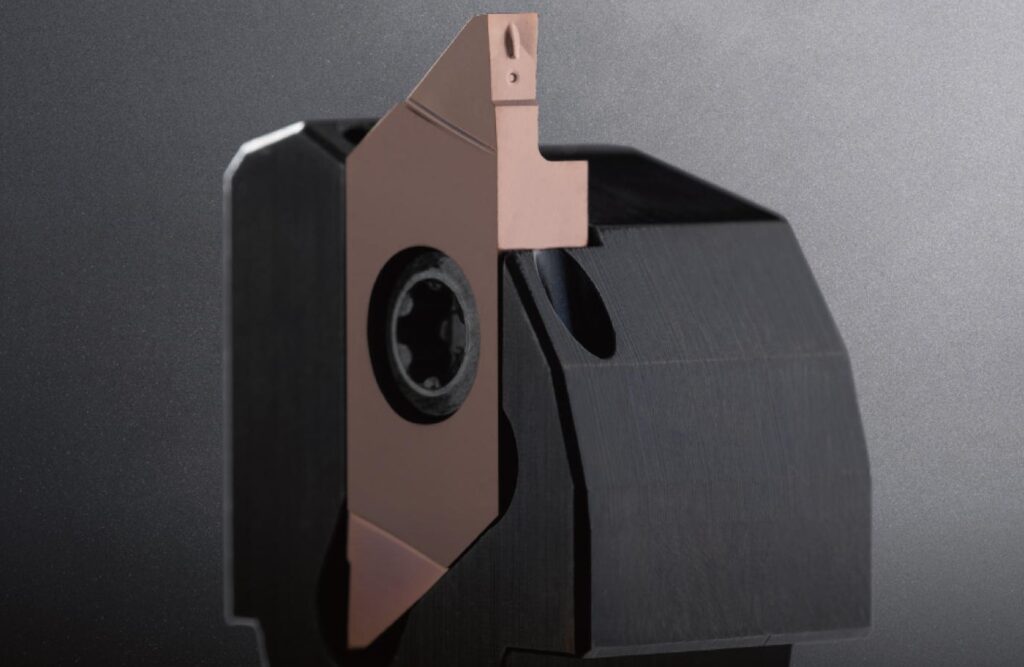
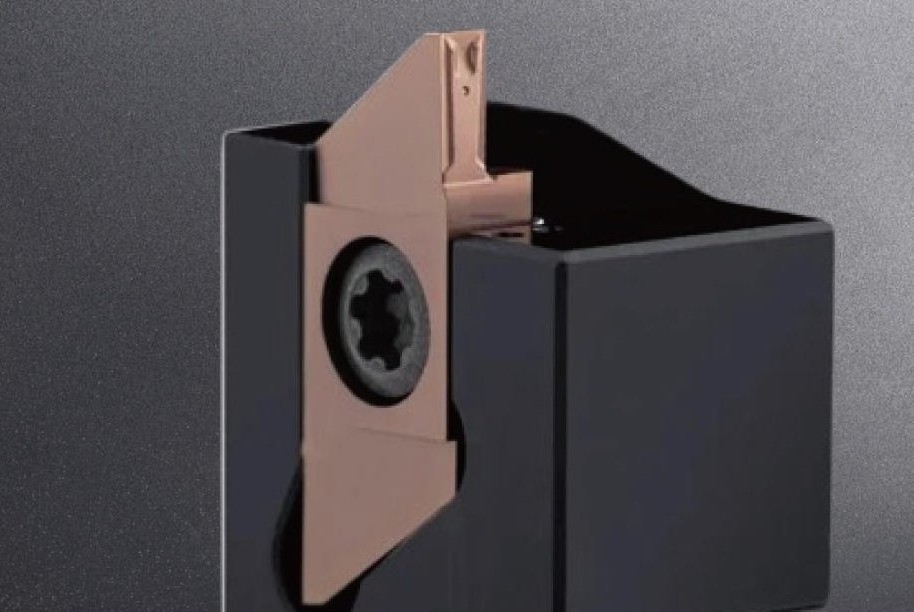
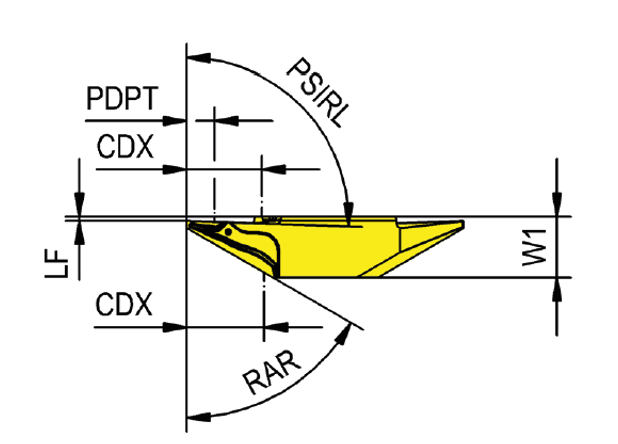
それぞれの特長と使い分けは以下の通りです。
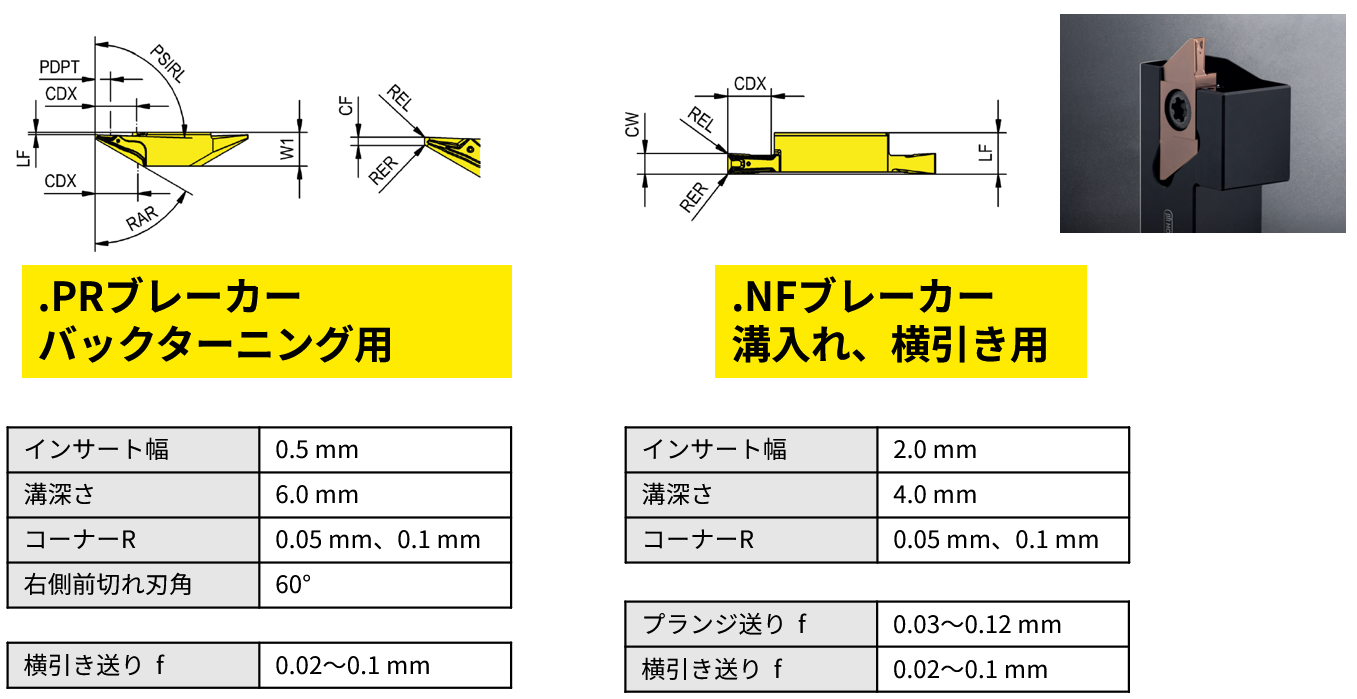
- .PRブレーカー(バックターニング用): 逆引き加工専用に設計された刃物形状で、低切り込み低送りで切粉を分断できる形状の焼結ブレーカー。
- .NFブレーカー(溝入れ・横引き兼用): 溝入れだけでなく、横引き(倣い)加工でも切りくずが伸びず、数回転ごとに細かく切粉が分断される焼結ブレーカー。
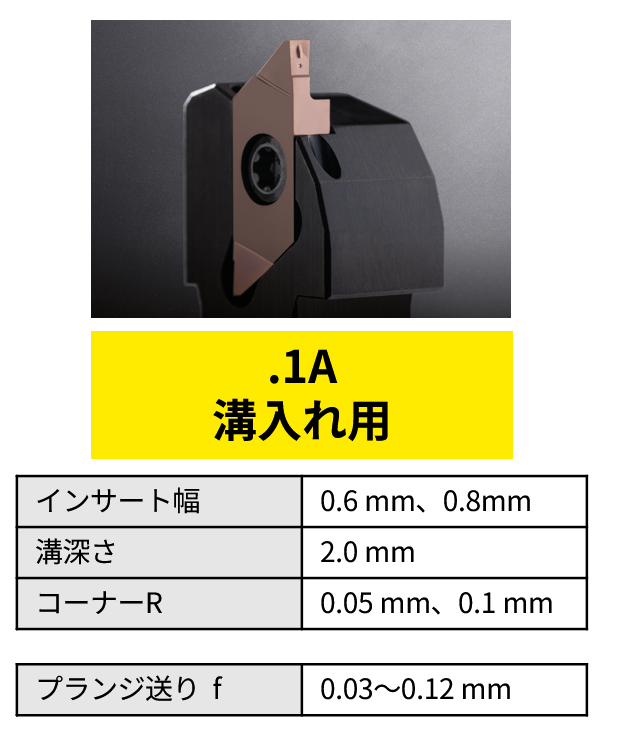
- .1Aブレーカー(極小幅溝入れ用:幅0.6mm〜): 溝入れ加工用焼結ブレーカー。インサート幅0.6mm / 0.8mmの極小幅の溝入れでのラインアップが新拡充された。
これらを使用することで、従来の「切りくずを伸ばして巻かせる」加工から、「ワーク数回転ごとに切りくずをポロポロと分断する」加工になるため、切粉処理の安定性が向上します。
また、コーティングについても、鋼用のTH35と、ステンレス用のIG35の2種から選択することができます。
内部給油と組み合わせることで得られる摩耗対策の相乗効果
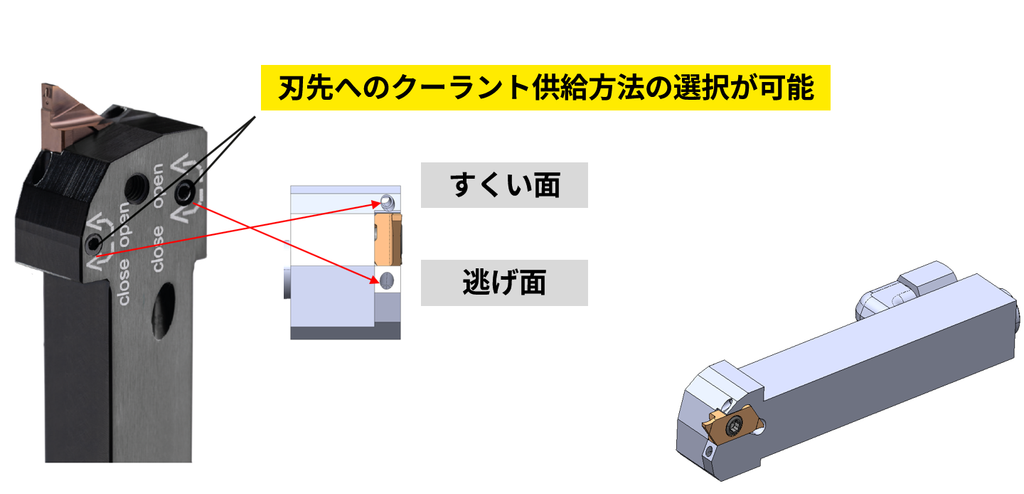
HORNのシステムE274ホルダーは、刃先のすくい面・逃げ面へ正確にクーラントを供給できる内部給油構造を備えています。
焼結チップブレーカーによる「切りくずの分断力」と、内部給油による「強圧クーラントの押し流し力」が合わさることで、切粉トラブルを大きく抑えられます。
さらに現場的なメリットとして、長時間の加工で刃先が摩耗してブレーカーの効きが弱くなってきたタイミングでも、強い水圧がカバーしてくれるため、正常な切粉処理を維持できる寿命が伸びるという相乗効果が得られます。
特に溝入れや自動盤の切粉巻き付きに悩んでいる工場にとっておすすめです。
ホルダ背面からの引きネジクランプタイプもラインアップ
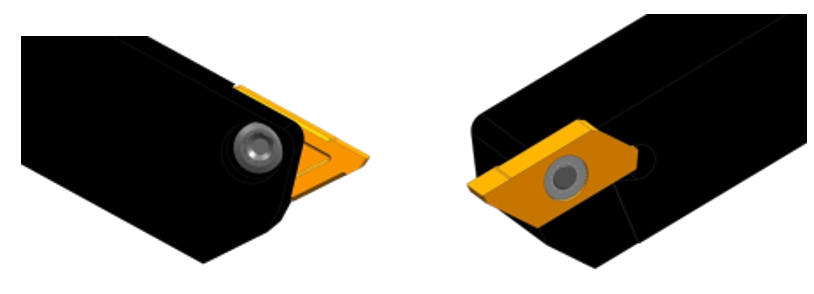
さらに、GRAF社製ツールホルダーにシステムE274インサートを組み合わせることで、ホルダ背面からの引きねじクランプも可能です。
くし型の刃物台でも干渉を起こさずにインサート交換が可能です。
HORNは工具選定の電話相談も可能
海外メーカーというとサポート面が不安なイメージもありますが、HORN社は下記の電話窓口より、国内の工具メーカーと同様に電話で技術相談を受け付けている点もおすすめできるポイントの一つです。
電話番号も以下に掲載しておきますので、ぜひご活用ください!
→HORN工具に関する技術相談窓口(IZUSHI 刈谷テクニカルセンター)TEL:0566-62-8075
【JIMTOF2026情報】W1087ブースで小径・溝入れの初実演加工&切粉サンプルを体感
切りくず処理の重要性を頭で理解していても、「実際に自社のワークや材質でどれくらい切粉が分断されるのか?」は、実物を見てみないとイメージが湧きづらいものです。
そこでぜひ足を運んでいただきたいのが、日本最大の工作機械見本市「JIMTOF2026」です。
今回ご紹介したHORN(株式会社IZUSHI)のブースでは、現場のエンジニアや職人必見の目玉企画が用意されています。
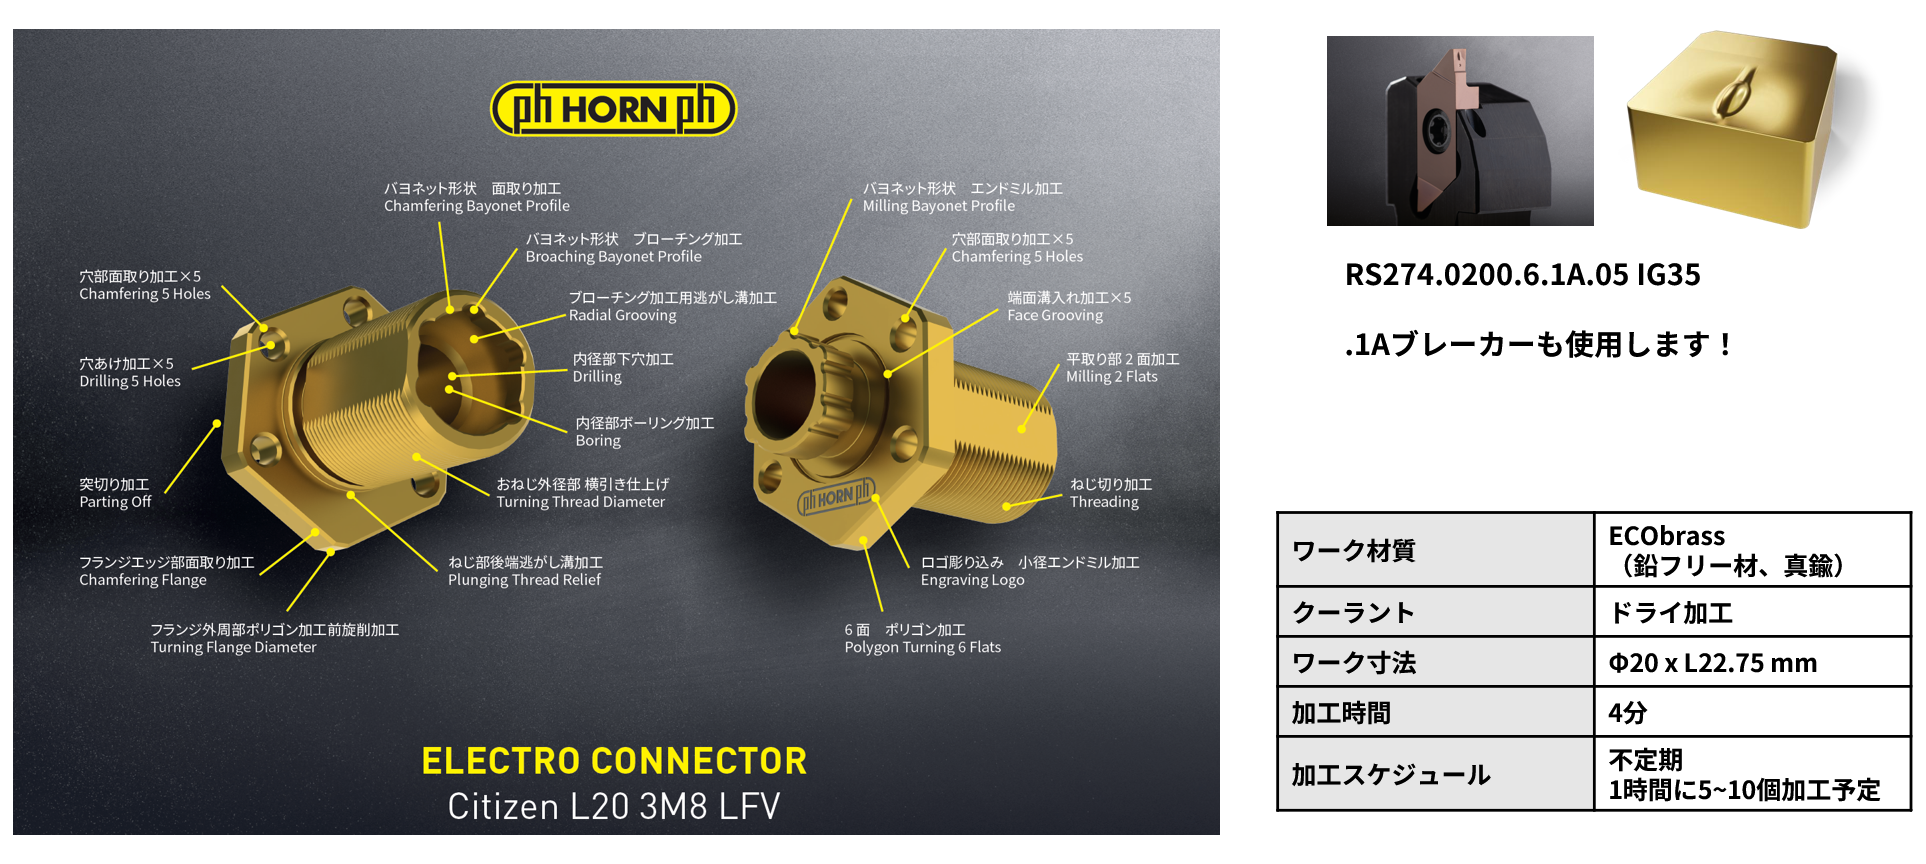
- 初開催!スイス型自動盤による初の実演加工(Citizen L20 3M8 LFVを使用): HORNブース初となる実演加工が実施されます。これまで記事で解説してきた「狭幅インサートでも切粉がポロポロと綺麗に分断される瞬間」を直接見ることができます。
- 実際の切粉サンプルの展示: 極小溝入れ加工等で、実際にどのような形状・カールで切粉が処理されているのか、じっくり確認できます。
カタログの数値やWEBの写真だけでは伝わらない「生の切れ味と切粉の挙動」を体感できる貴重な機会です。
JIMTOFに参加される方は、ぜひHORNブースへ足を運んでみてください。私も訪問する予定です。
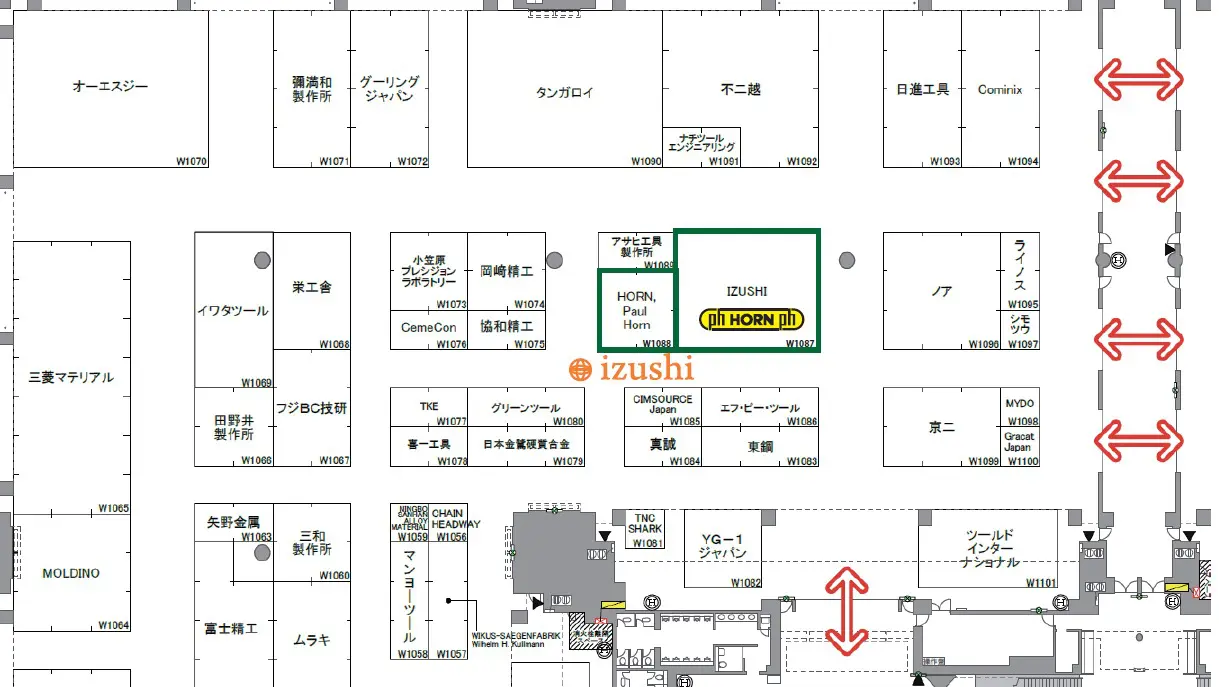
- 展示会名: JIMTOF2026(第33回日本国際工作機械見本市)
- 出展ブース名: HORN(株式会社IZUSHI)
- 小間位置: W1087(西展示棟)
HORN(株式会社IZUSHI)JIMTOF2026特設ページはこちら↓
JIMTOF 2026|ホーン 株式会社IZUSHI(株式会社出石)
まとめ:旋盤の切粉巻き付きを防いで安定した加工を実現するには
旋盤加工における切粉の巻き付きや詰まりは、現場の作業効率を大きく落とすだけでなく、ワークの不良、工具の破損、さらには機械のクラッシュという重大なリスクに直結します。
NC旋盤やスイス型自動盤で切粉トラブルを根本から防ぎ、安定した連続運転を実現するためには、これまでの解説の通り、いくつかの重要なポイントを正しく組み合わせることが不可欠です。
- 切削条件と給油の最適化(基本の対策): チップメーカーの推奨適用範囲に沿った切込み量や送り速度の設定を行い、刃先へピンポイントにクーラントを当てることで、切粉の分断と排出を促します。
- 加工種別(外径・内径・溝入れ)に合わせたアプローチ: それぞれの切粉の逃げ場や挙動の違いを理解し、ステッププログラムや、内径でのバックターニング、適切な送り速度の調整によってトラブルを回避します。
- 材質(ステンレス・アルミ)特性への対応: 粘り強いSUS304や柔らかいアルミに対し、専用設計のブレーカー選定や、溶着を防ぐチップの使用といった対策を講じます。
- 加工スタイルに合わせたチップブレーカーの選択: 単品や微小切込みの仕上げにはシャープな「研磨ブレーカー」を、自動盤による量産や無人運転では切粉を数回転ごとに確実に分断する「3次元(焼結)ブレーカー」を選択します。
特に、スイス型自動盤による小径パーツや溝入れ加工の切粉巻き付き・チョコ停でお悩みの場合、従来では不可能だった「幅0.6mmからの3次元チップブレーカー造形」を実現しているHORNの焼結チップブレーカー(システム274シリーズ)を知っておくと、トラブルの際の選択肢の一つになり、無人化と安定稼働の助けになるはずです。
まずは自社の加工条件や材質、加工スタイルを見直し、最適な工具選定と条件設定から取り組んでみてください。