
フライス加工の基本となる工具「エンドミル」は、その品質によって加工の精度やスピード、コスト、外観品質を左右する非常に大切な存在です。
本記事では、切削加工の現場で10年以上NC旋盤やマシニングセンタを動かしてきた筆者が、ミスミのエンドミルを選ぶときのポイントや、種類別の特徴を分かりやすく解説していきます!




ミスミのおすすめエンドミルラインアップと種類別・用途別の選び方
まずは、ミスミの豊富なオリジナル切削工具のラインアップから、現場でおすすめの代表的なシリーズをご紹介します。
全16,200サイズ!ミスミ超硬・ハイスエンドミルの主要ラインアップ
ミスミでは、削る材料の硬さや目的に合わせて、超硬からハイスエンドミルまで多彩なシリーズが用意されています。
主要になる超硬エンドミルのラインアップは以下のとおりです。
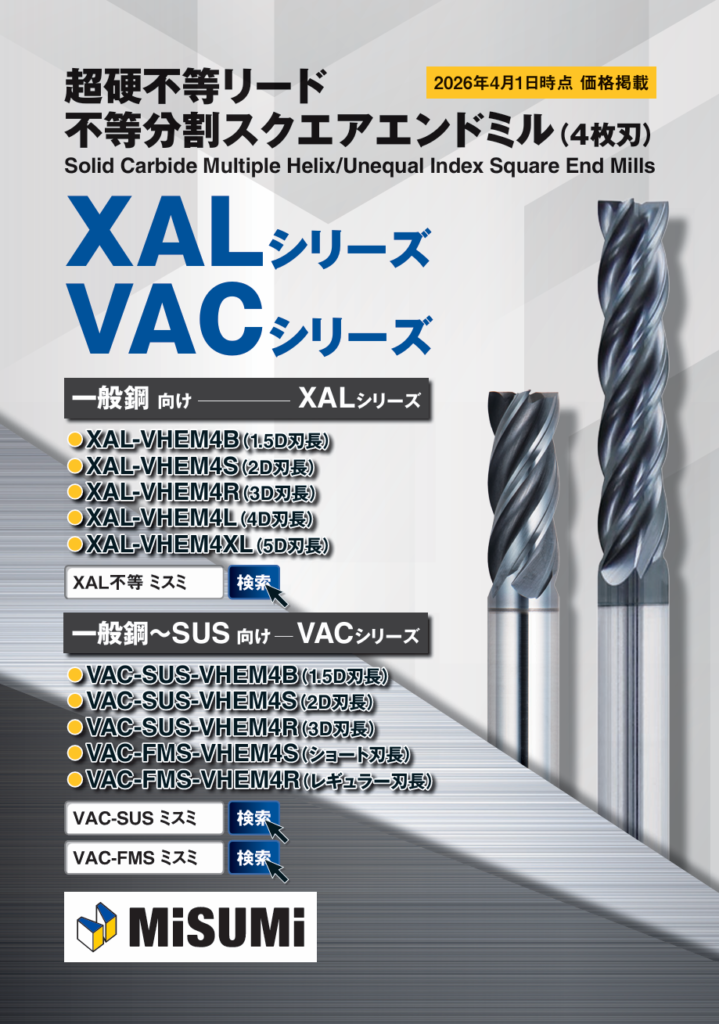
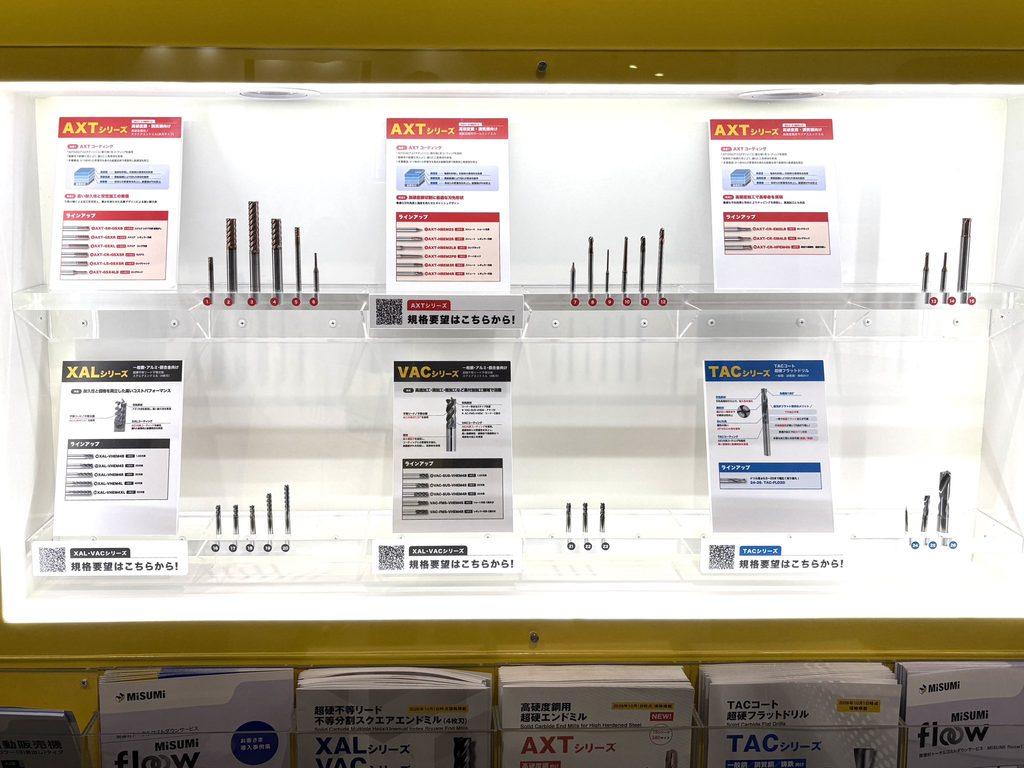
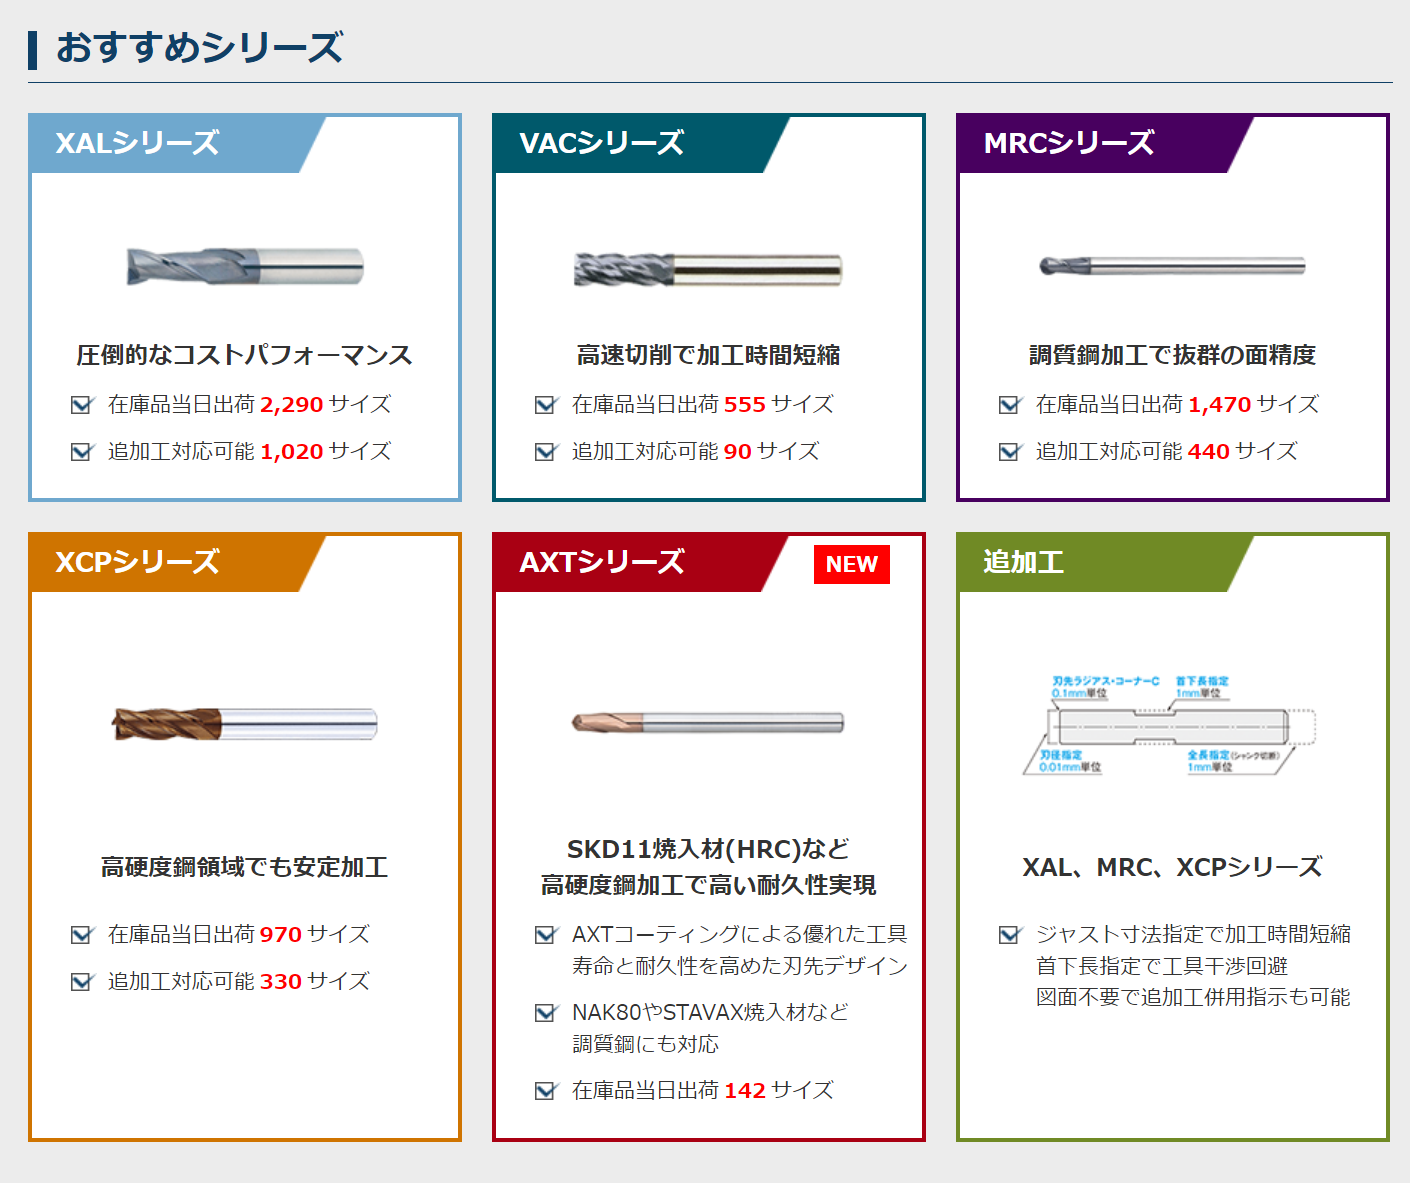
一般鋼〜ステンレス用定番モデル「XALシリーズ」「VACシリーズ」
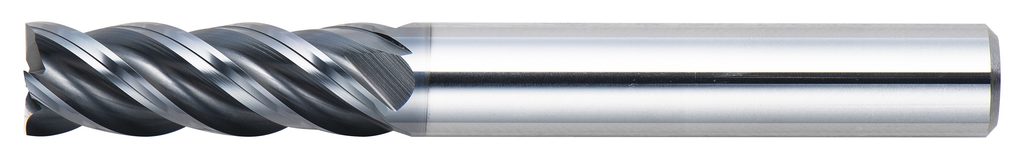
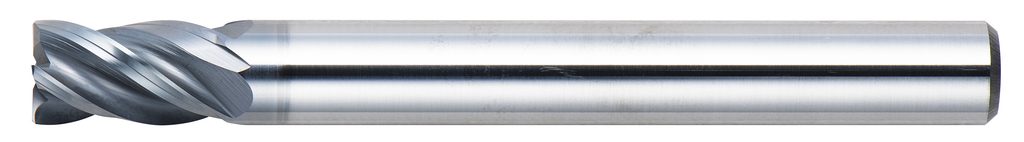
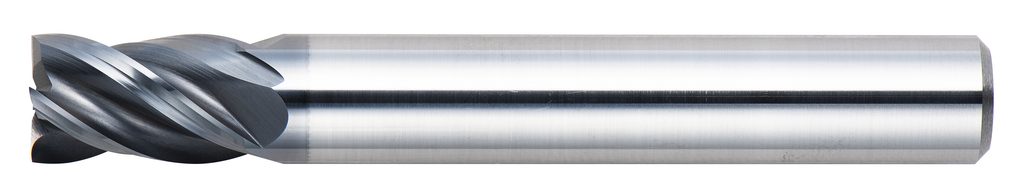
XALシリーズは、一般の鋼材(鉄など)の加工で大活躍する、超硬素材の不等リード・不等分割スクエアエンドミル(4枚刃)です。
刃のねじれ方や間隔を不規則にすることで、切削時の振動”びびり”を抑え、安定した削りができます。
ラインアップも豊富で、刃長は1.5Dから5D(刃の直径に対する長さの比率)まで細かく揃っています。
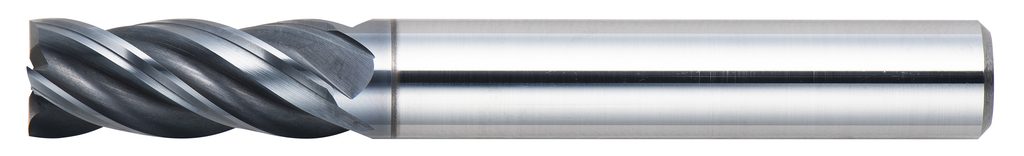
そして同様にVACシリーズは、ステンレス(SUS304など)をはじめとした幅広い材料に対応する、粘り強く耐欠損性が高いシリーズです。
高硬度鋼用超硬エンドミル「AXTシリーズ」
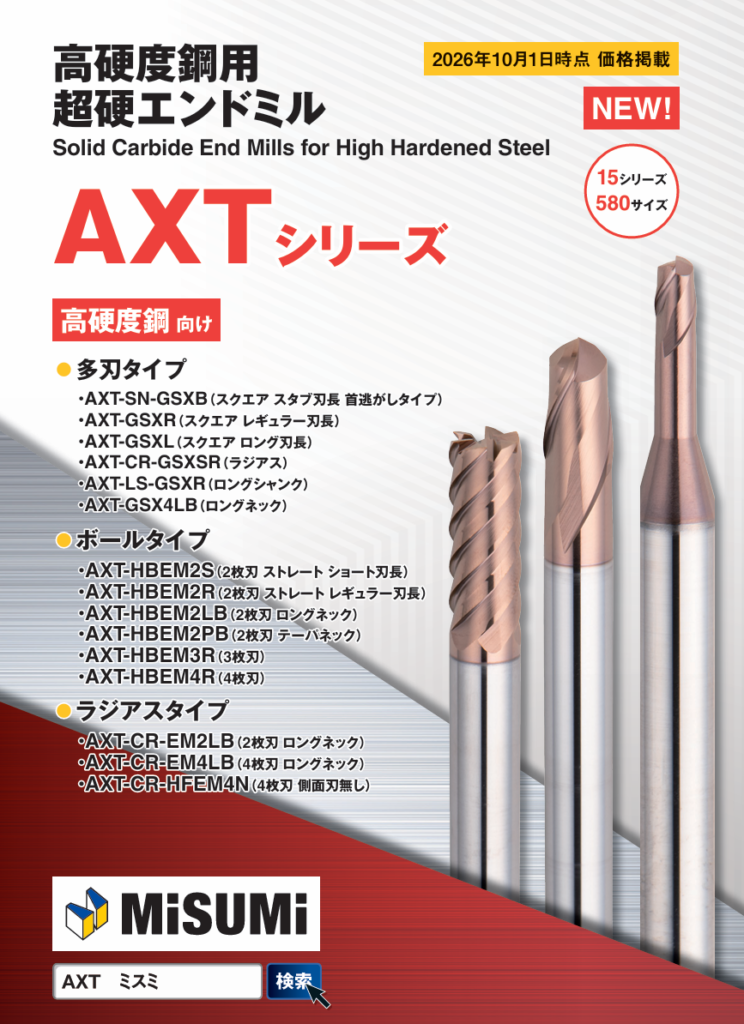
AXTシリーズは、金型などに使われる硬い焼き入れ鋼(HRC60など)の仕上げ加工に特化した超硬エンドミルです。熱に強い特殊なコーティングが施されており、硬い金属を削っても長持ちするのが特徴です。
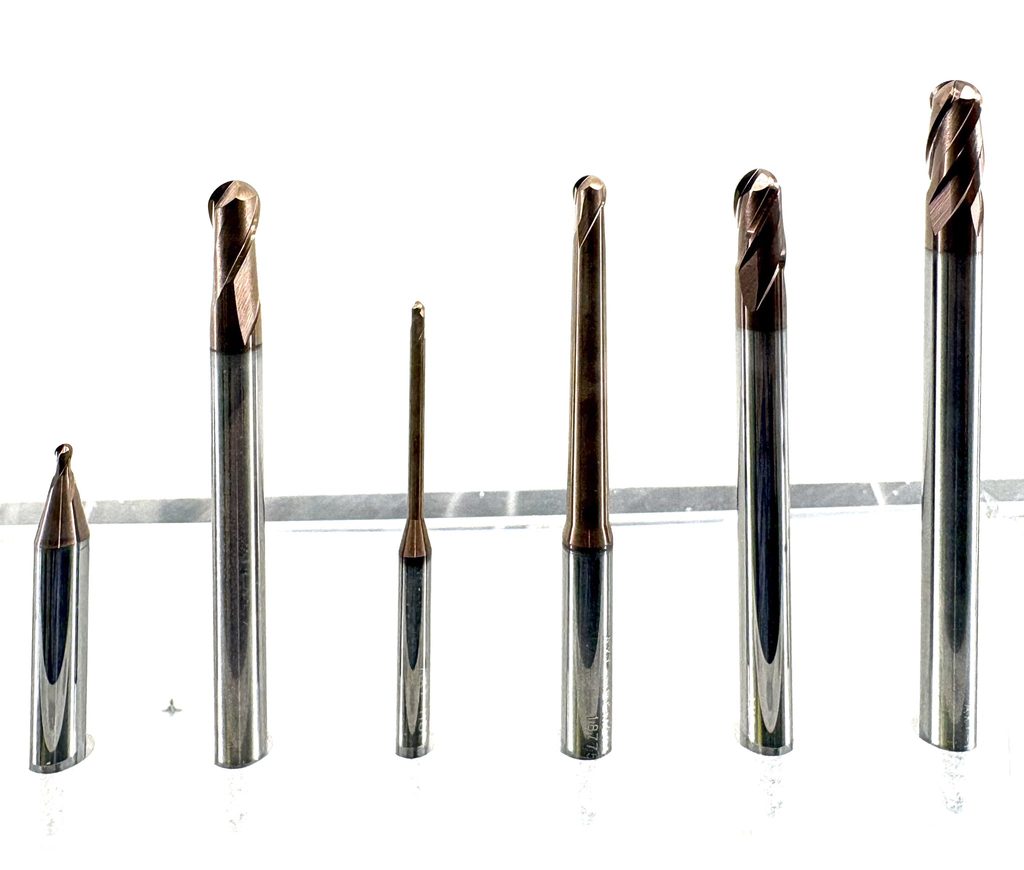
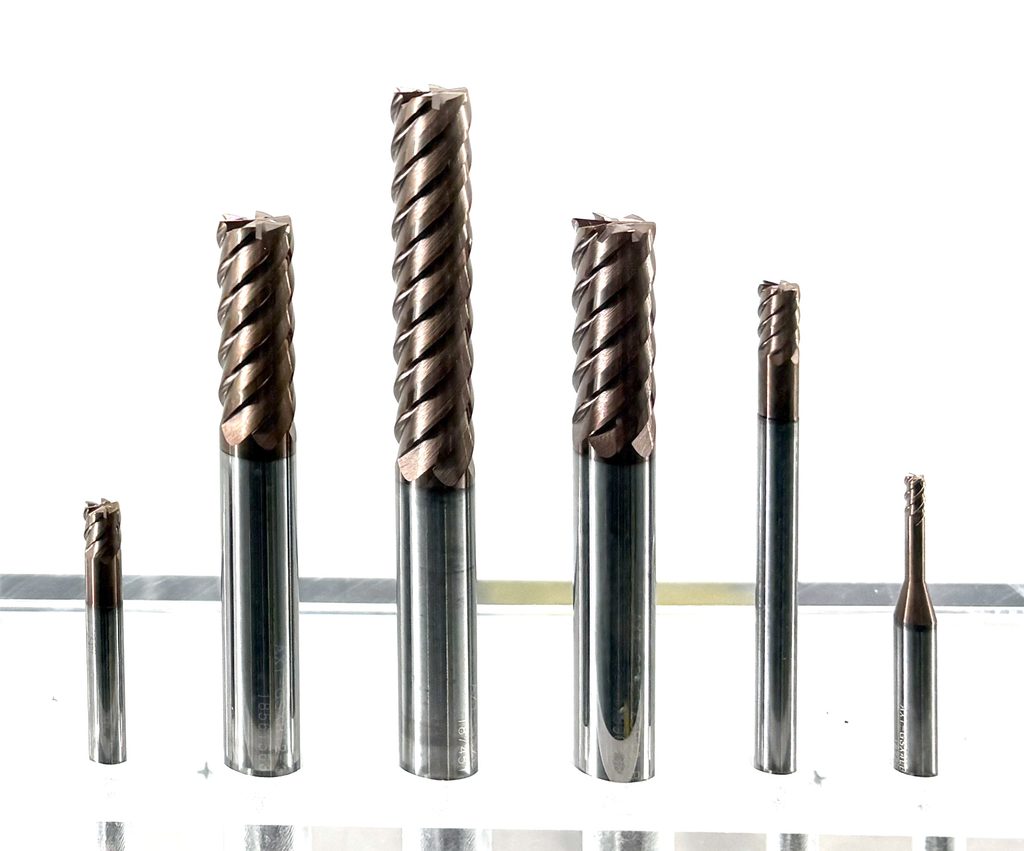
これまでHRC40以上の高硬度鋼用エンドミルは、硬さによって複数のシリーズを使い分ける必要がありましたが、多刃・ボール・ラジアスと大幅にラインアップが拡充(全15シリーズ・580サイズ)されたことで、AXTシリーズ1つで幅広い被削材に一本化して対応できるようになりました。
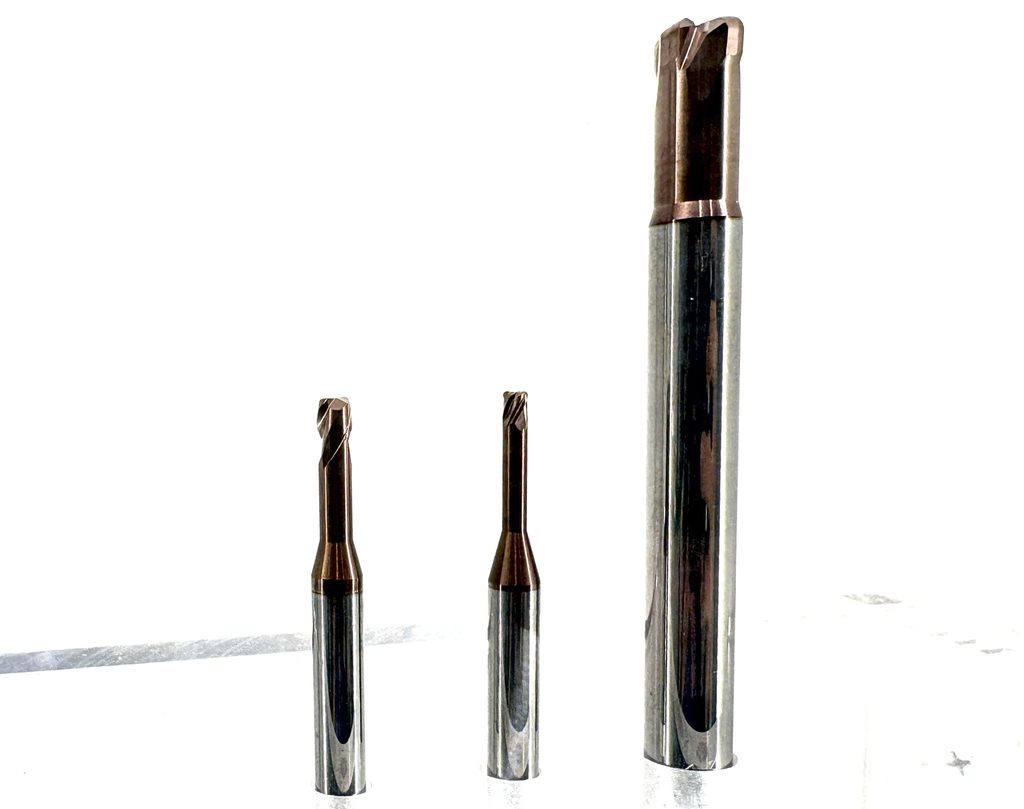
他にもこんなラインアップが!
これらのシリーズの他にも、以下のようなラインアップがあります。
TSC/XACシリーズ:一般鋼向けの、最もサイズラインアップが多い(3,700サイズ)シリーズ
VPMシリーズ:ハイスエンドミルのおすすめシリーズ。TiCNコーティングによって耐摩耗性を高めており、鋼材だけでなく、ステンレスにも適しています。
さらに、重切削や荒加工で切りくずを効率よく分断するラフィングエンドミルや、剛性の低い機械・汎用フライス盤でも粘り強く欠けにくいハイスエンドミルまで幅広くラインアップされているため、自身の加工に合ったエンドミルが必ず見つかるはずです。
参考情報:超硬フラットドリル「TACシリーズ」もおすすめ
エンドミルではありませんが、こちらもおすすめですので合わせてご紹介します。
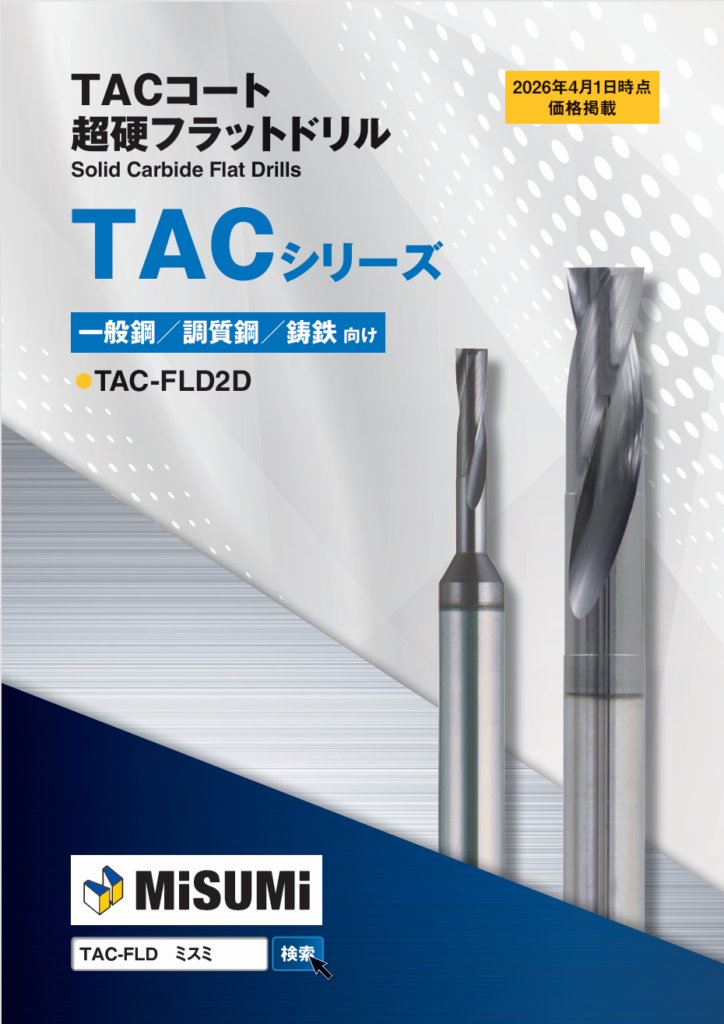
底刃フラットの超硬ドリル「TACシリーズ」です。
フラットドリルはセンター穴が必要なく、さらに斜面にも穴あけが可能なため、普段の加工に非常に重宝します。タップの下穴やザグリに活用するのがおすすめです。
被削材・加工用途から選ぶ最適エンドミルの見分け方
現場でエンドミルを選ぶときは、「何を削るか(被削材)」と「どう削りたいか(加工用途)」の組み合わせが基本になります。
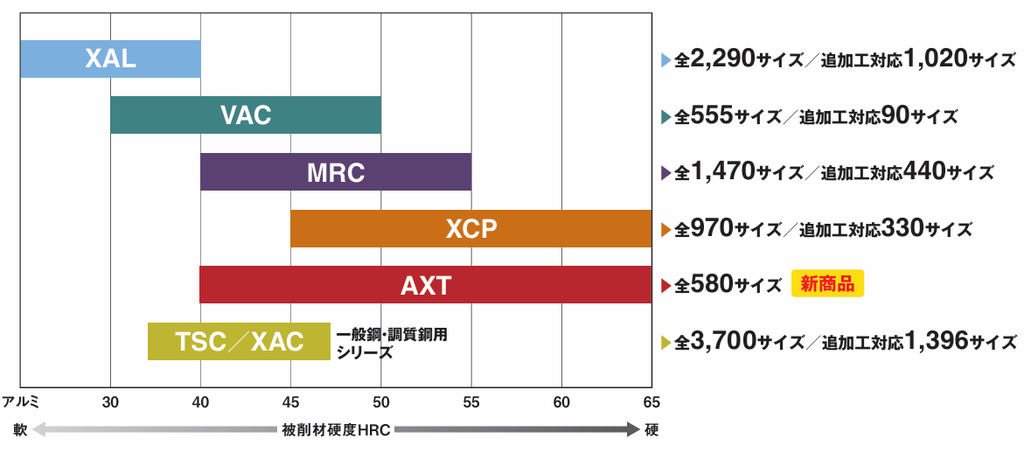
一般鋼・調質鋼・ステンレス・アルミ・高硬度鋼(HRC30〜65)別の最適な選定基準
一般的な炭素鋼ならXALやVAC、硬い金型用鋼材ならAXTといったように、被削材に合わせたシリーズを選びます。
スクエア・ボール・ラフィング・ラジアス・テーパー・ロングネックの使い分け
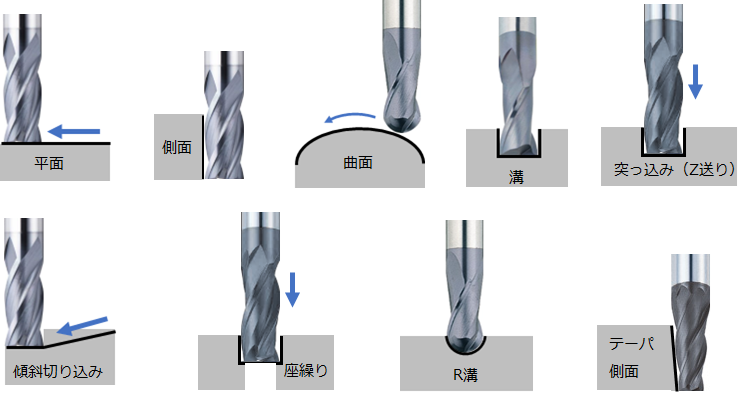
平らな面や直角の壁を削るなら「スクエア」、なめらかな曲面(3次元形状)を削るなら「ボール」、効率よく大量の切りくずを出す荒加工なら「ラフィング」、コーナーに丸みをつけたりチッピングを防ぎたいなら「ラジアス」、傾斜のある壁面には「テーパー」、深いポケットの底などを削るには「ロングネック」と、形状に合わせて使い分けます。
【公式カタログ】刃形・材質から探すミスミエンドミル各種
加工の現場で新しい寸法のエンドミルが必要になったとき、工具選びに何十分もかけたり、分厚いカタログと格闘したりするのは大変なロスです。
私がミスミのエンドミルを現場で重宝している理由は、価格はもちろんですが、WEBカタログでの「探しやすさ」と「サイズバリエーション」にあります。
例えば、グーグルの検索窓に「ラジアスエンドミル Φ10 R1(直径10ミリで角に丸みがついた刃)」と打ち込むだけで、ミスミの該当ページが文字通り一発で表示されます。
画面上のタブを使って、刃の直径や長さ(刃長)をサクサクと絞り込めるため、紙のカタログを何ページもめくったり、重いPDFファイルをスクロールして探したりする手間がありません。見つけたらその場で価格と在庫がすぐに分かるのも、現場のスピード感にとても合っています。
特に価格がすぐに把握できるのは強みだと感じるところです。
非常に便利ですので、ぜひ一度目当てのエンドミルを検索してみてください。
現場目線で見るミスミエンドミルのメリット・デメリットとリアルな評判
工具を実際に購入してマシニングセンタやNC旋盤にセットする際、現場の技術者が最も気になるのは「カタログ通りの性能が出るのか」「すぐに欠けてしまわないか」という点でしょう。
ここでは、実際にミスミ製のエンドミルを現場で使用した私自身の体験談や、大手有名メーカー品との比較、注意しておきたいポイントをフラットな目線で解説します。
マシニング・NC旋盤加工技術者が実感するミスミエンドミルのメリット
現場でミスミのエンドミル(特に一般鋼向けの「XALシリーズ」など)を使って感じたのは、「大手メーカー品と遜色ない」ということです。ビビリの少なさ、安定した加工精度、どちらも使用感に全く問題ありません。
XALシリーズには、刃のねじれ角やピッチを不規則にする「不等リード・不等分割構造」が採用されているものがあります。これにより切削抵抗が分散され、工具が共振して起こる嫌なビビリがしっかりと抑えられます。
焼入れ鋼でも、1本で荒から仕上げまで完走できる耐久性
筆者が実際に「XALシリーズ」のラジアスエンドミル(Φ16・R1.5)を使い、SCMの焼入れ材(HRC40に近い硬さ)で検証を行った際の実感値として、次のような優れた耐久性と精度が確認できました。
深さ10mmほど、R部分のみの荒加工を計12回行い、さらにそのまま同じエンドミルでΦ50の底面仕上げ加工(公差0〜-0.02)まで行いました。
比較的硬い材料でしたので、1本のエンドミルで荒・仕上げと通して削ると刃がへたってしまい、途中から荒・仕上げとエンドミルを2本使用する想定でしたが、実際の加工では12回目の加工でも全く問題なく仕上がり、1本のみで加工を完結することができました。
びびりの出やすいラジアスエンドミルでのR加工ですが、びびりは発生せずきれいに仕上がりました。
懸念していた「エンドミルの倒れによる寸法ズレ(0.01mm単位の誤差)」や「チッピング(刃の欠け)」「仕上げ面の荒れ」も起きず、切れ味の劣化をほとんど感じさせない安定感がありました。
また、当然のことですが、工具径の公差や振れ精度も問題なく、コレットチャックに装着したときの芯振れもありませんでした。
導入前に知っておきたいデメリットと注意点
ミスミのエンドミルは価格も手頃で性能十分ですが、実際に現場で導入する際にはいくつか注意しておきたいポイントがあります。
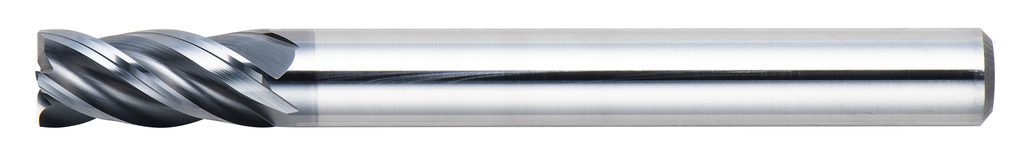
豊富なラインアップゆえの選定ミスに注意
ミスミはサイズや種類が非常に豊富なため、同じ工具径(直径)であっても多様なエンドミルが存在します。
特に刃長は加工時のビビリや工具の剛性に直結しますし、被削材に適したコーティングや刃形を間違えて選んでしまうと、エンドミル本来の性能を発揮できず、早期の破損や加工不良につながってしまいます。
注文する前には、必ず被削材と必要な寸法をしっかり確認し、間違えずに選定を行いましょう。
不安なときはチャット相談を上手に活用する
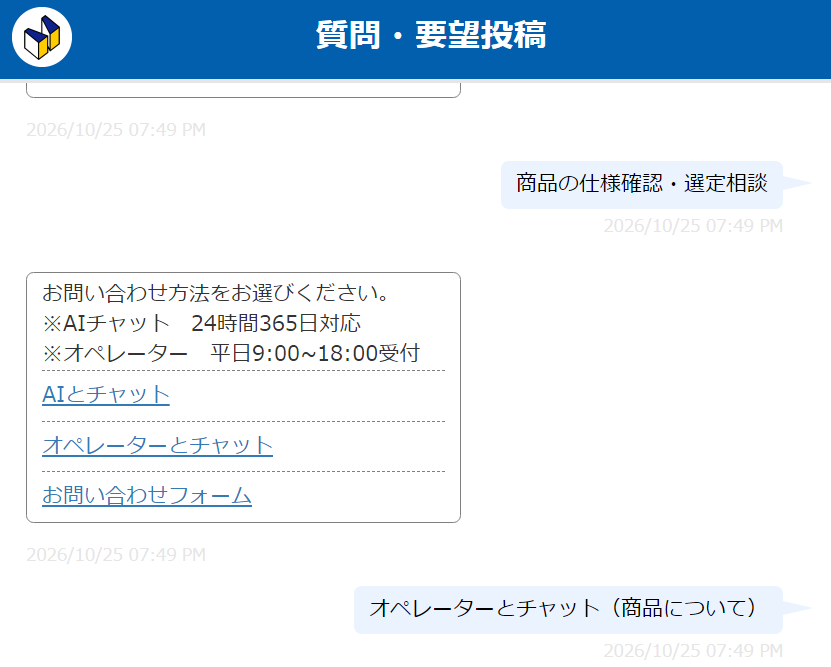
「どのシリーズを選べばいいか迷う」「自分の加工条件に合っているか確信が持てない」というときは、ミスミのエンドミル購入時にオペレーターとチャットで選定の相談を行うことができます。
もし型番選びに少しでも不安があるなら、購入する前にチャットで確認しておくと安心です。
他社工具メーカーとの比較と現場の口コミ・評判
現場で一番話題になるのが、やはり「大手有名メーカーの工具と比べてどうなの?」というところですよね。
ご存知の方も多いと思いますが、ミスミの購入ページからは口コミを確認することができ、実際にミスミのエンドミル(XALシリーズなど)を使っている現場から、次のようなリアルな評判が数多く寄せられています。
- 「ビビリが少なくて、とにかく安定して削れる」
- 「不等リード・不等分割のおかげで、小型の非力な機械でも嫌なビビリが出ずにスムーズに削れた」「S45CやS50C、モールドベース(NAK55)の加工で他社品と変わらない精度が出た」といった声が多く、切削安定性の高さが評価されています。
- 「コスパが良すぎて消耗品として大助かり」
- 「価格が安いので、万が一の破損時も気兼ねなく交換できる」「仕上がり面がすごくきれいで、ハイスから乗り換えて大正解だった」など、コストパフォーマンスと品質のバランスを絶賛する声が目立ちます。中には「リピート買いしている」という現場も少なくありません。
悪い口コミもあれば掲載したかったのですが、評価の低い口コミは「1本落としてしまった時に真っ二つに折れてしまいました。」というものや、「NAK55やSKD11といった硬度の高い被削材にXALシリーズを使った結果摩耗が早い」といった選定ミスの口コミでしたので、あまり参考になるものではありませんでした。
もちろん、超シビアな超精密加工の領域では専用のハイエンド品を選ぶべき場面もありますが、「通常の現場加工や日常のフライス・マシニング作業」において、ミスミのエンドミルは価格・精度・納期の三拍子が揃った、現場にとって選ばない理由がないバランスの良い選択肢になっています。
圧倒的なコストパフォーマンス!価格・格安購入方法と納期
切削加工の現場や工場経営において、工具費の削減は永遠の課題です。特にエンドミルは消耗品であるため、「コストは抑えたいが、粗悪な工具を使ってワーク(加工物)を不良にしたくない」という葛藤が常にあります。
ここでは、ミスミのエンドミルが大手メーカー同等の性能を保ちながらなぜここまで安く(格安・激安とも言える価格帯で)購入できるのか、そして現場を救う納期とECサイトの使い勝手について解説します。
大手メーカー同等性能で「価格が安い」!その理由
ミスミのエンドミルは、他社有名工具メーカーの同等スペック品と比較して約20%〜50%以上も安く価格設定されているケースが多くあります。
筆者が購入した際の例では、Φ16、2D刃長のR1.5ラジアスエンドミルを探していたのですが、まずOSGのカタログを確認したところラインアップ自体がなく、次に三菱マテリアルで調べると、見つかったのですが、購入時点で約48,980円(MS4MRBD1600R150モノタロウ様の価格)と非常に高価でしたので、ミスミの該当モデルを確認したところ、20,140円(XAL-CR-EM4S16-R1.5)で購入でき、コストを半額以下に抑えることができました。
「これだけ価格差があると、すぐに摩耗したり折れたりするんじゃないの?」と気になるところですが、先述のとおり実際に加工したところ、全く問題ありませんでしたので、非常に良い買い物だったと感じています。
低価格の理由は?
中間マージンを挟まないWeb直販(ECサイト)主体の流通スタイルと徹底した製造コスト追求により、工具としての品質(超硬母材や耐摩耗コーティング)を一切妥協することなく、リーズナブルな価格を実現しています。
まとめ買い(スライド値引き)体系でさらに格安に
ミスミでは、1〜4本の単品購入でも十分に格安ですが、5〜9本、10〜29本、30本以上と購入数量が増えるごとに段階的に単価が下がる「スライド価格体系」が導入されています。
工場で常用する定番型番をひと通りストックしておくことで、1本あたりの購入単価をさらに抑え、大幅なコストダウンが可能です。
ミスミECサイト(通販・販売店)での購入手順と当日出荷サービス
現場で加工を行っていると、「工具をトラブルで折ってしまった」「今週中に納品しなければならない超特急の仕事が入った」という緊急事態が日常茶飯事です。そんな時に現場技術者を助けてくれるのが、ミスミの通販システムです。
平日17時までの注文で「即日出荷・翌日着」のスピード感
ミスミの在庫品エンドミルは、平日17時までにECサイトから注文すれば、その日のうちに発送され、基本的には翌日に工場へ届きます。販売店や代理店を経由して見積もりを取るタイムロスがなく、深夜や早朝でもWeb上で即座に注文が完了します。
他社にないラインアップと追加工対応の強み
他社カタログには型番が存在しないサイズでも、ミスミなら標準ラインアップとして用意されているケースがあります。実際に筆者自身も、先述のとおり他社大手メーカー(OSG)のカタログで取り扱いが無かったラジアスエンドミルのサイズが、ミスミで即納購入できた場面がありました。
さらに、首下長や刃長などのサイズ指定や追加工に対応しているモデル(全16,200サイズ中、数千サイズが対応)も存在するため、特殊な形状や深い箇所の加工でもわざわざ特殊品を発注する手間とコストを削減できます。
再研磨サービスにも対応!さらなるコスト削減に。
エンドミルは消耗品であるため、「使ったら終わり」ではなく、いかに上手にメンテナンスして使い回すかが工場全体の工具費削減のカギになります。
ミスミでは、ミスミ製はもちろん他社メーカーのエンドミルも含めて依頼できる「再研磨サービス」が提供されています。高品質かつ確実な納期、安心できる価格設定となっており、摩耗した工具を再利用することで1本あたりの単価コストをさらに引き下げることができます。
専用の回収箱を取り寄せてエンドミルを送るだけなので、非常に簡単です。
ミスミの不等リード・不等分割モデルでも問題なく再研磨してもらえますし、新品と同様のコーティングを施してもらうことができます。
加工性能を最大化する「切削条件」とビビリ対策
どれほど高性能でコスパの良いエンドミルを選んでも、実際の加工現場で「切削条件」を誤ってしまえば、工具の早期破損や寸法不良を招いてしまいます。特に超硬価格が一気に上がった昨今、大切な超硬工具を折らずに長く使い続けるためには、現場の状況に合わせた条件設定が非常に重要です。
ここでは、現場でミスミのエンドミルを使いこなし、加工精度と工具寿命を最大化するための切削ノウハウとビビリ対策について解説します。
被削材別の最適な切削条件は?
ミスミのエンドミルを実際に使用する際、切削条件の基本設定は大手有名メーカー品と同等に扱っても全く問題なく削ることができます。
ただし、現場の経験則や被削材の特性に合わせた細かな調整を行うことで、加工精度と工具寿命をさらに引き上げることができます。
ミスミエンドミルの推奨切削条件
こちらのページで、ミスミ製エンドミルの主要ラインアップの推奨切削条件を確認することができます。
→ミスミ超硬スクエア・ラジアスエンドミル 推奨切削条件 | 技術情報 | MISUMI(ミスミ)
回転速度・送り速度・切込量(Ad/Rd)の現場テクニック
カタログには、推奨の切削条件、回転速度(min⁻¹)や送り速度(mm/min)、軸方向切込量(Ad)、径方向切込量(Rd)が掲載されていますが、これらをそのまま信用してはいけません。これは最大値だと思って使用するのが良いです。
この値は、非常に安定したワーククランプ条件で、剛性に一切問題ない条件の機械を使用した際の切削条件に設定されています。
特にこれまでハイスを使用していて、初めて超硬エンドミルを使用する場合や、初心者の方の場合は以下のように調整して使用するのがおすすめです。
- まずは推奨切削条件の三分の二程度の回転数で様子を見ましょう。送りは、切込み条件等にもよりますが、回転数の十分の一の数値の送り速度から始めると良いです。仕上げ加工は刃あたり送り0.1mm/toothが目安です。
- 回転数はV=60m/min以上になるようにしておきましょう。ハイスと違い、遅すぎても刃持ちが悪くなります。
そこから、送り速度と回転速度を同じ比率で上げて調整するのがコツです。
切込み量についても、同様にカタログ記載の数値が上限値と考えて試し加工を行うようにしましょう。
また、工具取り付け時の刃先の振れは、ビビリやチッピングを防ぐため、そして加工寸法を正確に出すためにも0.01mm以内にしっかりと抑えることが大前提となります。
ステンレスSUS304・316での耐ビビリ性能とダウンカット
特筆すべきは、モデルによって採用されている、不等リード・不等分割による高い耐ビビリ性能です。例えば、VAC-VHEM4Rは3D刃長でありながら、SUS304でも全くびびらせずに仕上げられます。
ステンレス、特にSUS304・316の仕上げ加工を行う際、アップカットだと材料がむしれやすくなるため、基本はダウンカットを徹底するべきです。アップカットだとむしれやすい点もハイスとの大きな違いですね。
その上で、最終仕上げのみ微小な取りしろでアップカットを行うことで、立壁や穴の寸法公差にも正確に対応できます。
また、ミスミのXALシリーズなどはZ方向の垂直方向の切り込みにも対応しています。通常のマシニング加工では「センタ穴→ドリル→エンドミル」という工程を踏みますが、工具取り付けスペースが限られるNC旋盤のミーリング機能を使う現場などでは、送りを落としたうえでZ方向の突っ込み加工が活用できるため非常に重宝します。
まとめ|加工現場の課題解決と工具コスト削減の選択肢として
ここまで、ミスミ製エンドミルの豊富なラインアップから、現場目線でのメリット・デメリット、圧倒的なコストパフォーマンス、そして精度を最大化するための切削ノウハウまで詳しく解説してきました。
最後に、本記事の総括として、現場に最適な1本を選ぶためのポイントを振り返ります。
自社の加工用途や被削材に合わせた最適な1本を選ぶために!
工具選定において「高いメーカー品を使えば絶対に安心」という固定観念にとらわれる必要はありません。もちろん、非常にシビアな超精密加工や特殊な領域では専用のハイエンド品が必要になる場面もありますが、一般的なマシニングセンタやNC旋盤を用いた数々の加工において、ミスミのエンドミルは十分すぎるほどのポテンシャルを持っています。
- 被削材の硬さや種類(一般鋼、ステンレス、高硬度鋼など)に応じた適切なシリーズ(XAL、VAC、AXTなど)を選定すること
- ステンレス加工におけるダウンカットの徹底や、加工条件に応じた切削条件・振れ精度の管理を行うこと
- 必要に応じて再研磨を組み合わせ、トータルの工具コストを最適化すること
これらを意識することで、加工精度の安定と大幅なコスト削減を同時に達成することが可能です。
「切削性・納期・コスト」のバランスに優れたミスミのエンドミルを、ぜひ選択肢の一つとして試してみることをおすすめします!